
Аппарат для сварки пластиковых труб Ресанта АСПТ-63/2000
2000 Вт • насадки 20–63 мм • глубина 14–26 мм
Мощный аппарат для ручной раструбной сварки полипропиленовых труб и фитингов диаметром до 63 мм.
- Тип расположения
- Для сварки полипропиленовых труб
- Тип сварочной насадки
- Электромуфтовая
- Тип сварки
- раструбная (муфтовая)
- Мощность, Вт
- 2000
- Глубина сварки, мм
- 14 — 26
- Терморегулятор
- Да
Комплектации
Описание
Нагреватель мощностью 2000 Вт работает под контролем терморегулятора. В набор входят шесть насадок на диаметры от 20 до 63 мм, глубина сварки составляет 14–26 мм в зависимости от размера трубы. Аппарат весит 4,42 кг и поставляется в кейсе, который удобно брать с собой на объект.
- Мощность 2000 Вт
- Шесть насадок 20–63 мм
- Глубина сварки 14–26 мм
- Встроенный терморегулятор
- Кейс для хранения
Технические характеристики
| Тип расположения | Для сварки полипропиленовых труб |
|---|---|
| Тип сварочной насадки | Электромуфтовая |
| Тип сварки | раструбная (муфтовая) |
| Мощность, Вт | 2000 |
| Глубина сварки, мм | 14 — 26 |
| Терморегулятор | Да |
| Кейс | Да |
Комплектации и комплект поставки
| Артикул | Исполнение |
|---|---|
| 65/249 | Аппарат для сварки пластиковых труб АСПТ-63/2000 Ресанта |
Как пользоваться АСПТ-63/2000
Порядок работы, настройки и обслуживание по инструкции Ресанта.
Управление и настройки
Аппарат нагревает парные насадки, на которых оплавляются конец трубы и фитинг. Управляется он тремя элементами.
 Рис. 1. Аппарат с подставкой: нагревательный элемент (1), индикатор нагрева (2) и индикатор сети (3), выключатель (4), регулятор температуры (6) и ручка (5), подставка (7).
- Выключатель подаёт питание и выбирает мощность нагрева: положение I соответствует 1000 Вт, положение II — 2000 Вт.
- Регулятор температуры задаёт нагрев элемента и насадок. Рабочий диапазон аппарата — до 300 °C.
- Индикатор сети показывает, что аппарат подключён, индикатор нагрева — что идёт нагрев.
Насадки на этом аппарате используются диаметром от 20 до 63 мм.
Подготовка к работе
Установка аппарата
- Поставьте подставку на ровную и устойчивую поверхность верстака или стола.
- Установите на подставку сварочный аппарат.
- С двух сторон нагревательного элемента закрепите через отверстия парные насадки нужного диаметра. Чистота насадок обязательна.
Внимание: тефлоновое покрытие насадок требует аккуратности, поэтому при монтаже обращайтесь с ними бережно.
Насадки ставьте так, чтобы их внешний диаметр не выступал за поверхность нагревательного элемента.
Подготовка труб
- Места сварки очистите и обезжирьте; заусенцев, вмятин и прочих дефектов на них быть не должно.
- Срез трубы делайте ровным и точно под прямым углом к стенкам.
- Трубу режьте специальными ножницами для металлопластиковых и полипропиленовых труб подходящего размера. С наружной кромки торца желательно снять фаску.
- У армированных (фольгированных) труб участок сварки сначала зачистите специальным приспособлением.
- Отметьте на конце трубы глубину сварки, которая зависит от диаметра.
Питание
Прежде чем включать аппарат, проверьте, что параметры сети соответствуют указанным на аппарате, и осмотрите сам аппарат и кабель на повреждения. Если розетка далеко, используйте промышленный удлинитель с заземлением и достаточным сечением. Аппарат должен стоять на горизонтальной устойчивой поверхности.
При первом включении возможен запах гари и немного дыма. Это допустимо. Если же после включения вы слышите посторонний шум, ощущаете сильную тряску либо чувствуете запах гари позже, выключите аппарат и выньте вилку из розетки.
Работа
- Проверьте, что аппарат, трубы и фитинги подготовлены, а аппарат установлен надёжно.
- Включите аппарат в сеть.
- Установите регулятором нужную температуру и выберите выключателем мощность. Нагреву элемента и насадок требуется время. Оптимальная температура для работы — 260–270 °C.
- Наденьте фитинг на насадку и без промедления вставьте в соответствующую насадку конец трубы. Проталкивайте фитинг и трубу плавно, не вращая, на глубину сварки.
- Время нагрева отсчитывайте с момента, когда труба и фитинг установлены полностью (см. таблицу).
- По истечении времени снимите фитинг и трубу с насадок и без вращения вставьте трубу в муфту фитинга. Установка и подгонка не должны длиться дольше времени соединения.
- Удерживайте соединение неподвижно, пока оно остывает.
Внимание: не задвигайте трубу в насадку до упора: так можно уменьшить или полностью заплавить внутренний диаметр. Зазор от торца трубы до упора в насадке — не меньше 1 мм.
Время указано для температуры окружающей среды 20 °C.
| Труба, мм | Глубина, мм | Нагрев, с | Соединение, с | Остывание, мин |
|---|---|---|---|---|
| 20 | 14 | 6 | 4 | 2 |
| 25 | 16 | 7 | 4 | 2 |
| 32 | 18 | 8 | 6 | 4 |
| 40 | 20 | 12 | 6 | 4 |
| 50 | 23 | 18 | 6 | 4 |
| 63 | 26 | 24 | 8 | 6 |
Перегретые детали легко деформируются, а недогретые не дают прочного соединения. Если нужно скорректировать нагрев, воспользуйтесь регулятором температуры. Для ответственных работ температуру насадок контролируйте термометром с контактным датчиком либо индикатором. Перед важной работой сделайте пробные соединения и оцените их качество: приступайте к основной работе, когда результаты станут стабильными. Хорошая сварка даёт монолитную массу без шва между наружной стенкой трубы и внутренней стенкой фитинга.
Делайте паузы в работе, чтобы аппарат не перегревался. Режимы сварки и методы лучше сверять с рекомендациями изготовителя труб и фитингов.
Обслуживание
После работы
- Отключите аппарат и дождитесь, пока нагревательный элемент остынет.
- Очистите аппарат и все комплектующие, затем насухо протрите.
- Налипший материал снимайте с насадок деревянной лопаткой либо мягкой тканью из натуральных волокон. Абразивы, растворители и агрессивные вещества не применяйте: они повредят тефлоновое покрытие.
Корпус регулярно протирайте, предварительно вынув вилку из розетки и дав нагревателю остыть. Другого обслуживания аппарат не требует.
Хранение
Храните аппарат в кейсе или коробке в чистом сухом помещении, куда не дотянутся дети, вдали от источников тепла, без попадания влаги и прямых солнечных лучей. Перед началом работ насухо протрите его.
Неисправности
| Проявление | Причина | Что делать |
|---|---|---|
| Не включается | В сети нет напряжения | Измерьте напряжение в розетке |
| Не включается | Вышли из строя нагревательный элемент, переключатель режимов, терморегулятор или иная электрическая часть | Обратитесь в сервисный центр |
| Работает, но не греется или греется слабо | Низкое напряжение в сети | Измерьте напряжение в розетке |
| Работает, но не греется или греется слабо | Сгорел нагревательный элемент или неисправна электрическая деталь | Обратитесь в сервисный центр |
| Перегревается | Терморегулятор вышел из строя | Нужен ремонт или замена в сервисном центре |
Похожие модели
Аппараты для сварки пластиковых труб с близкими характеристиками, в том числе других брендов
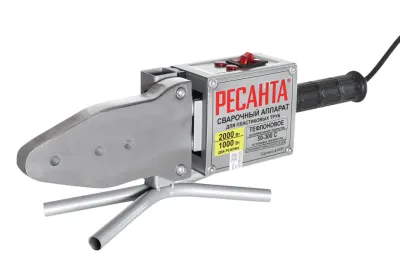
Аппарат для сварки полипропиленовых труб
2000 Вт • до 300 °C • 20–63 мм
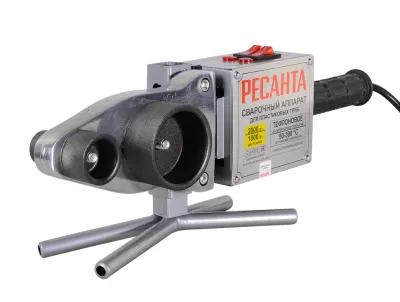
Аппарат для сварки полипропиленовых труб
2000 Вт • 50–300 °C • 1,99 кг
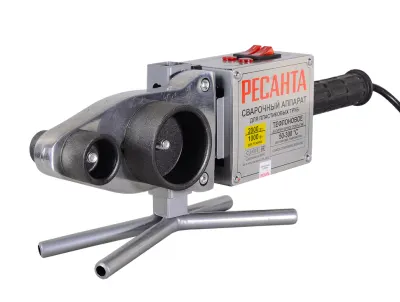
Аппарат для сварки полипропиленовых труб
2000 Вт • до 300 °C • 20–63 мм

Аппарат для сварки полипропиленовых труб
2000 Вт • 20–63 мм • 50–300 °C
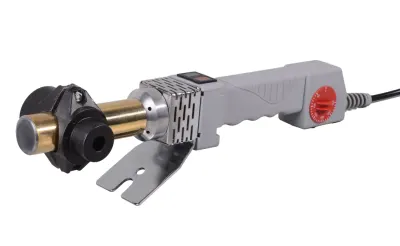
Аппарат для сварки полипропиленовых труб
1200 Вт • до 300 °C • 16–32 мм
Аппарат для сварки полипропиленовых труб
1000 Вт • до 300 °C • 20–63 мм
Аппарат для сварки полипропиленовых труб
1000 Вт • до 340 °C • 20–32 мм
Аппарат для сварки полипропиленовых труб
1000 Вт • 50–300 °C • 1,42 кг