
Аппарат для сварки полипропиленовых труб Ресанта АСПТ-1000А
1000 Вт • 50–300 °C • 1,42 кг
Лёгкий аппарат для раструбной сварки пластиковых труб и фитингов при монтаже инженерных сетей.
- Тип сварочной насадки
- Электромуфтовая
- Напряжение сети, В
- 220
- Тип сварки
- раструбная (муфтовая)
- Мощность, Вт
- 1000
- Частота, Гц
- 50
- Рабочая температура, °C
- 50 — 300
Комплектации
Описание
Температура задаётся в диапазоне 50–300 °C; автоматический термостат размыкает цепь при перегреве и снова включает её после остывания, сохраняя стабильное качество шва. Насадки покрыты тефлоном, к ним не прилипает горячий пластик. Быстросъёмная металлическая подставка позволяет держать аппарат на верстаке или подвесить его. Модель ориентирована на тех, кто монтирует и ремонтирует трубопроводы.
- Мощность 1000 Вт
- Регулировка температуры 50–300 °C
- Насадки с тефлоновым покрытием
- Быстросъёмная металлическая подставка
- Масса 1,42 кг
Технические характеристики
| Тип сварочной насадки | Электромуфтовая |
|---|---|
| Напряжение сети, В | 220 |
| Тип сварки | раструбная (муфтовая) |
| Мощность, Вт | 1000 |
| Частота, Гц | 50 |
| Рабочая температура, °C | 50 — 300 |
| Диаметр трубы, мм | 20 — 63 |
| Терморегулятор | Да |
Комплектации и комплект поставки
| Артикул | Исполнение |
|---|---|
| 65/96 | Аппарат для сварки пластиковых труб Ресанта АСПТ-1000А |
Как пользоваться АСПТ-1000А
Порядок работы, настройки и обслуживание по инструкции Ресанта.
Управление и настройки
Органы на корпусе
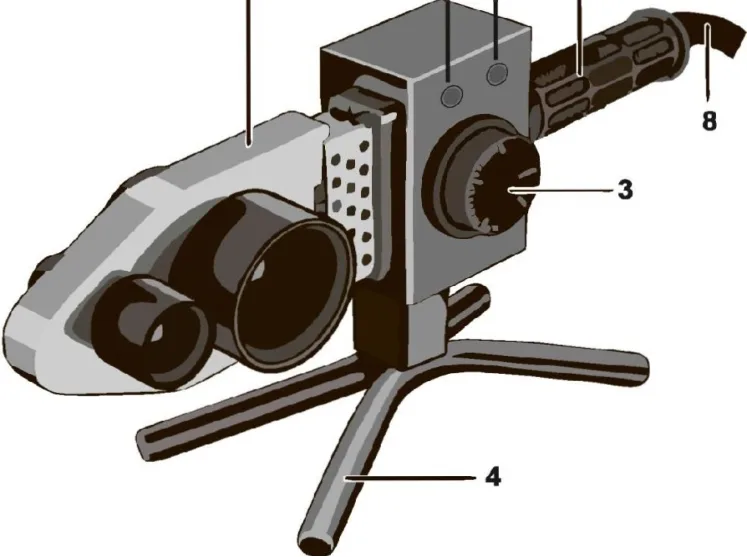 Рис. 1. Аппарат на стойке: 3 — диск настройки температуры, 4 — стойка, 8 — электрокабель.
Спереди находится нагреватель с парными насадками. На корпусе есть выключатель, лампа питания и лампа нагрева, а также диск регулятора температуры. Сзади — рукоять и электрокабель.
Диском вы задаёте нужный нагрев. Для работы лучше всего подходит интервал 260–270 °C, предел модели — 300 °C.
Подготовка к работе
Монтаж
- Поставьте стойку на ровный надёжный верстак.
- Установите на стойку аппарат.
- Подберите пару насадок под размер трубы. Для этой модели в наборе насадки 20, 25 и 32 мм. Чистота насадок обязательна.
- Закрепите их через отверстия на обеих сторонах нагревателя, чтобы наружный диаметр не выходил за его поверхность.
Внимание: тефлоновый слой насадок деликатный, обращайтесь с ним осторожно.
Подготовка деталей
- Концы труб и фитинги должны быть чистыми, обезжиренными, ровными, без заусенцев и дефектов.
- Торец срезайте строго перпендикулярно стенкам специальными ножницами подходящего размера; желательно сделать фаску снаружи.
- Армированную фольгой трубу нужно зачистить в месте сварки особым приспособлением.
- Сделайте метку глубины сварки по диаметру трубы.
Электропитание
Используйте заземлённую розетку и автомат на 16 А в цепи питания. До каждого пуска оглядывайте кабель и корпус. Аппарат должен стоять на устойчивой горизонтальной поверхности.
Работа
Процесс сварки
- Включите аппарат и подождите прогрева нагревателя и насадок.
- Надвиньте фитинг на одну насадку, а трубу с минимальной задержкой вставьте во вторую.
- Вдвигайте плавным движением без поворота до метки. Не доходите до упора: между концом трубы и дном насадки сохраняйте не менее 1 мм, иначе внутренний канал уменьшится или заплавится.
- Начинайте отсчёт, когда фитинг и труба полностью установлены.
- Когда время вышло, вынимайте детали и без прокручивания вводите трубу в фитинг.
- На время остывания зафиксируйте соединение неподвижно.
| Диаметр, мм | Глубина, мм | Прогрев, с | Стыковка, с | Остывание, мин |
|---|---|---|---|---|
| 20 | 14 | 6 | 4 | 2 |
| 25 | 16 | 7 | 4 | 2 |
| 32 | 18 | 8 | 6 | 4 |
Данные приведены для 20 °C в помещении. Излишне разогретый материал легко деформируется, при недостатке тепла шов выходит ненадёжным; нагрев меняйте диском. Для особо важных соединений измеряйте температуру насадок контактным термометром и предварительно проведите пробные сварки.
Если сразу после включения слышен посторонний шум, ощущается сильная вибрация или пахнет гарью, отключите аппарат и выньте вилку из розетки; пока причина не найдена, не включайте его снова.
Правильный шов — монолит без видимой границы между трубой и фитингом. Чтобы избежать перегрева, делайте остановки.
Обслуживание
Очистка и хранение
- По завершении работ отключите кабель, дайте аппарату остыть, очистите и протрите насухо его и насадки.
- Пластик с насадок снимайте деревянной лопаткой или салфеткой из натуральной ткани; абразивные и агрессивные средства нельзя.
- Корпус протирайте регулярно, при выключенном из сети кабеле.
- Держите аппарат в чистом сухом месте, недоступном для детей, и перед каждой работой вытирайте его насухо.
Что делать при неисправностях
| Проявление | Причина | Меры |
|---|---|---|
| Не включается | В сети нет напряжения | Проверьте сеть |
| Не включается | Неисправен нагреватель, терморегулятор либо другой электрический узел | Требуется ремонт в сервисном центре |
| Нагрев отсутствует или недостаточен | Нагреватель сгорел или неисправен электрический элемент | Требуется ремонт в сервисном центре |
| Перегревается | Терморегулятор не работает | Требуется ремонт в сервисном центре |
Похожие модели
Аппараты для сварки пластиковых труб с близкими характеристиками, в том числе других брендов
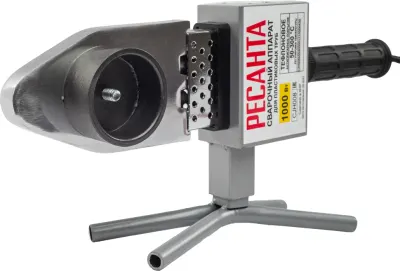
Аппарат для сварки полипропиленовых труб
1000 Вт • до 300 °C • 20–63 мм
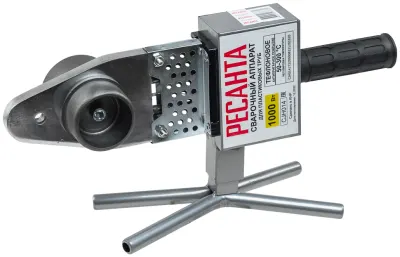
Аппарат для сварки пластиковых труб
1000 Вт • до 300 °C • насадки 20–63 мм
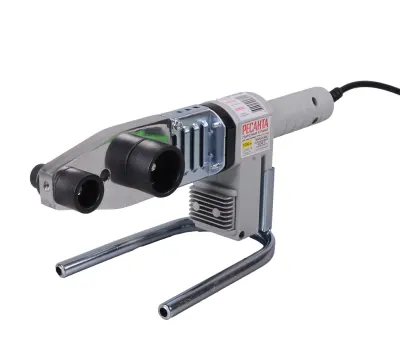
Аппарат для сварки полипропиленовых труб
1000 Вт • до 340 °C • 20–32 мм
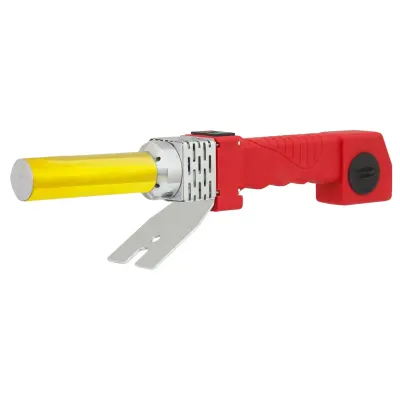
Аппарат для сварки пластиковых труб
1000 Вт • насадки 20, 25, 32 мм
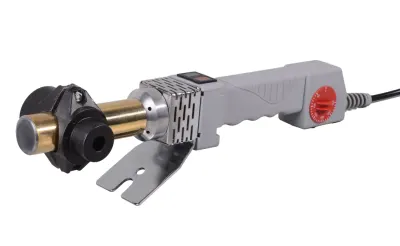
Аппарат для сварки полипропиленовых труб
1200 Вт • до 300 °C • 16–32 мм

Аппарат для сварки полипропиленовых труб
800 Вт • 20–63 мм • 50–300 °C
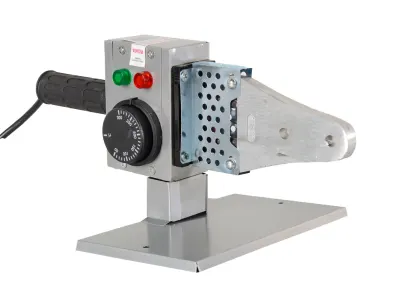
Аппарат для сварки пластиковых труб
600 Вт • до 300 °C • насадки 20–32 мм
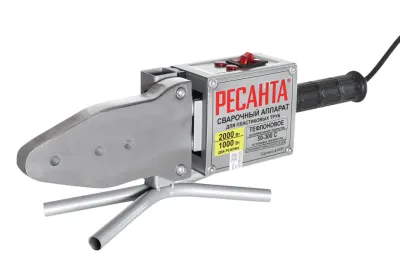
Аппарат для сварки полипропиленовых труб
2000 Вт • до 300 °C • 20–63 мм