
Аппарат для сварки пластиковых труб Ресанта АСПТ-600
600 Вт • до 300 °C • насадки 20–32 мм
Компактный паяльник для раструбного соединения полипропиленовых труб и фитингов при монтаже водопровода и отопления.
- Напряжение сети, В
- 220-230
- Тип сварки
- раструбная/парные
- Мощность, Вт
- 600
- Частота, Гц
- 50
- Рабочая температура, °C
- 50 — 300
- Терморегулятор
- Да
Комплектации
Описание
В комплекте три насадки диаметром от 20 до 32 мм. Их тефлоновое покрытие не позволяет расплаву налипать, поэтому шов получается ровным. Съёмная подставка даёт возможность поставить аппарат на стол, а не держать всё время в руке. Питание — от бытовой сети 220–230 В, масса около 1 кг.
- Мощность нагревателя 600 Вт
- Три насадки 20–32 мм с тефлоном
- Терморегулятор, нагрев до 300 °C
- Быстросъёмная подставка
- Масса около 1 кг
Технические характеристики
| Напряжение сети, В | 220-230 |
|---|---|
| Тип сварки | раструбная/парные |
| Мощность, Вт | 600 |
| Частота, Гц | 50 |
| Рабочая температура, °C | 50 — 300 |
| Терморегулятор | Да |
Комплектации и комплект поставки
| Артикул | Исполнение |
|---|---|
| 65/121 | Аппарат для сварки пластиковых труб Ресанта АСПТ-600 |
Как пользоваться АСПТ-600
Порядок работы, настройки и обслуживание по инструкции Ресанта.
Управление и настройки
Органы управления
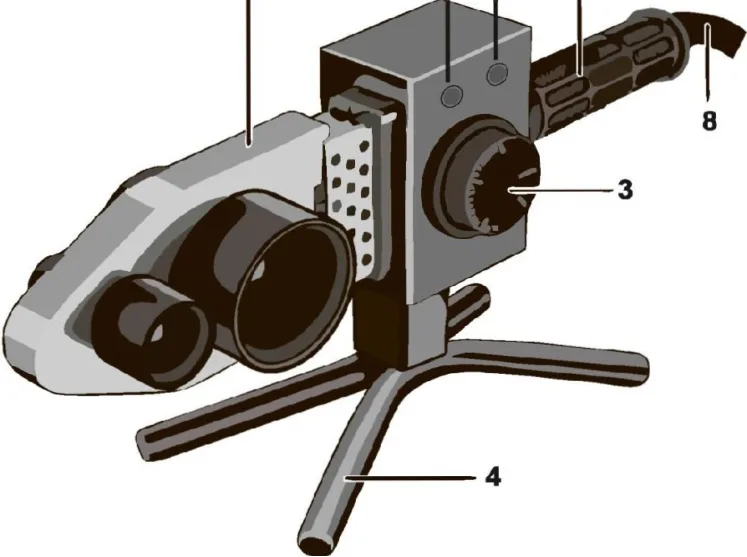 Рис. 1. Аппарат на подставке: 3 — ручка настройки нагрева, 4 — подставка, 8 — шнур питания.
На корпусе расположены выключатель, регулятор температуры, индикатор сети и индикатор нагрева. Нагревательный элемент с двух сторон принимает парные насадки, а сзади находятся рукоятка и сетевой кабель. Аппарат устанавливается на отдельную подставку.
Регулятором температуры вы подстраиваете нагрев насадок. Рабочий режим для сварки — 260–270 °C, максимум аппарата — 300 °C.
Подготовка к работе
Установка аппарата
- Поставьте подставку на ровный и прочный верстак или стол.
- Положите аппарат на подставку.
- Выберите нужную пару насадок для вашего диаметра трубы: к этой модели относятся насадки диаметром 20, 25 и 32 мм. Они должны быть чистыми.
- Закрепите насадки по обе стороны нагревателя через имеющиеся отверстия. Наружный диаметр насадки не должен выступать за поверхность нагревательного элемента.
Внимание: тефлоновое покрытие насадок легко повредить, поэтому устанавливайте их аккуратно.
Подготовка труб и фитингов
- Зона сварки должна быть чистой, обезжиренной, без заусенцев и деформаций.
- Торец трубы делайте ровным и строго перпендикулярным стенкам. Резать трубу лучше специальными ножницами для полипропиленовых труб нужного размера; с наружной кромки желательно снять фаску.
- У армированной (фольгированной) трубы сначала зачистите участок сварки специальным приспособлением.
- На конце трубы отметьте глубину сварки, соответствующую диаметру.
Подключение
Подключайте аппарат только к заземлённой розетке, в сети которой есть автомат на 16 А. Перед каждым включением осмотрите корпус и кабель. Аппарат должен стоять на горизонтальной устойчивой поверхности.
Работа
Порядок сварки
- Включите аппарат выключателем и подождите, пока нагреются элемент и насадки.
- Наденьте фитинг на одну насадку, а конец трубы без задержки вставьте в парную.
- Плавно, без вращения, вдвиньте трубу и фитинг на глубину сварки. До упора не доводите: оставьте зазор не меньше 1 мм между концом трубы и дном насадки, иначе просвет трубы может уменьшиться или заплавиться.
- Отсчитывайте время нагрева с момента, когда труба и фитинг полностью установлены.
- По истечении времени снимите обе детали и сразу, без поворота, вставьте трубу в фитинг.
- Удерживайте соединение неподвижно на время остывания.
| Труба, мм | Глубина, мм | Прогрев, с | Стыковка, с | Остывание, мин |
|---|---|---|---|---|
| 20 | 14 | 6 | 4 | 2 |
| 25 | 16 | 7 | 4 | 2 |
| 32 | 18 | 8 | 6 | 4 |
Значения даны для температуры воздуха 20 °C. Перегретый пластик деформируется, а недогретый не даёт прочного шва. При необходимости поправьте нагрев регулятором. Для ответственных работ проверяйте температуру насадок контактным термометром и сделайте пробные соединения.
Хорошая сварка выглядит как единая масса без шва между трубой и фитингом. Делайте паузы, чтобы аппарат не перегревался.
Обслуживание
После работы и хранение
- Отключите аппарат от сети, дождитесь остывания, очистите и насухо протрите его и насадки.
- Остатки пластика убирайте деревянной лопаткой или салфеткой из натуральной ткани; абразивы и растворители применять нельзя.
- Корпус регулярно протирайте, только при вынутой вилке.
- Храните аппарат в сухом чистом месте, недоступном для детей.
Возможные неисправности
| Проблема | Причина | Что делать |
|---|---|---|
| Аппарат молчит | В розетке нет тока | Измерьте напряжение сети |
| Аппарат молчит | Вышел из строя нагреватель, терморегулятор или иной электрический узел | Отдайте в ремонт в сервисный центр |
| Нагрева нет или он слабый | Перегорел нагреватель или отказал электрический узел | Отдайте в ремонт в сервисный центр |
| Перегрев | Отказал терморегулятор | Отдайте в ремонт в сервисный центр |
Похожие модели
Аппараты для сварки пластиковых труб с близкими характеристиками, в том числе других брендов

Аппарат для сварки полипропиленовых труб
800 Вт • 20–63 мм • 50–300 °C
Аппарат для сварки пластиковых труб
1000 Вт • до 300 °C • насадки 20–63 мм
Аппарат для сварки полипропиленовых труб
1000 Вт • 50–300 °C • 1,42 кг
Аппарат для сварки полипропиленовых труб
1000 Вт • до 300 °C • 20–63 мм
Аппарат для сварки полипропиленовых труб
1000 Вт • до 340 °C • 20–32 мм
Аппарат для сварки пластиковых труб
1000 Вт • насадки 20, 25, 32 мм
Аппарат для сварки полипропиленовых труб
1200 Вт • до 300 °C • 16–32 мм
Аппарат для сварки полипропиленовых труб
2000 Вт • до 300 °C • 20–63 мм