
Аппарат для сварки полипропиленовых труб Ресанта АСПТ-1000
1000 Вт • до 300 °C • 20–63 мм
Раструбный сварочный аппарат для монтажа отопления и водопровода из полипропилена.
- Тип расположения
- Для сварки полипропиленовых труб
- Тип сварочной насадки
- Электромуфтовая
- Тип сварки
- раструбная (муфтовая)
- Мощность, Вт
- 1000
- Рабочая температура, °C
- 0 — 300
- Терморегулятор
- Да
Комплектации
Описание
В комплекте шесть пар сменных насадок под трубы 20–63 мм; их тефлоновое покрытие не даёт расплаву прилипать. Съёмная металлическая ножка позволяет поставить аппарат на стол или повесить на стену. Хранится и переносится всё в металлическом кейсе, масса аппарата — 2,7 кг.
- Нагреватель 1000 Вт
- Термостат, нагрев до 300 °C
- 6 пар насадок 20–63 мм
- Тефлоновое покрытие насадок
- Металлический кейс
Технические характеристики
| Тип расположения | Для сварки полипропиленовых труб |
|---|---|
| Тип сварочной насадки | Электромуфтовая |
| Тип сварки | раструбная (муфтовая) |
| Мощность, Вт | 1000 |
| Рабочая температура, °C | 0 — 300 |
| Терморегулятор | Да |
| Кейс | Да |
Комплектации и комплект поставки
| Артикул | Исполнение |
|---|---|
| 65/54 | Аппарат для сварки пластиковых труб Ресанта АСПТ-1000 |
Как пользоваться АСПТ-1000
Порядок работы, настройки и обслуживание по инструкции Ресанта.
Управление и настройки
Что где расположено
 Рис. 1. Аппарат АСПТ-1000: 3 — ручка регулировки температуры, 4 — подставка, 8 — провод питания.
Основной узел — нагреватель, на который с двух сторон ставятся насадки. Включение выполняет выключатель, а о состоянии аппарата сообщают индикатор сетевого питания и индикатор нагрева. Температуру насадок вы настраиваете круглой ручкой регулятора. Аппарат удерживается за ручку, расположенную за корпусом.
Хорошие условия для сварки — 260–270 °C; выше 300 °C аппарат не нагревается.
Подготовка к работе
Установка и насадки
- Найдите прочное ровное место на верстаке и поставьте подставку.
- Разместите на ней аппарат.
- Выберите по диаметру труб пару насадок из набора 20, 25, 32, 40, 50, 63 мм; они обязаны быть чистыми.
- Прикрепите насадки с обеих сторон нагревателя, используя отверстия в нём. Чтобы насадка не выступала за нагреватель, следите за её положением.
Внимание: покрытие насадок из тефлона легко задеть, поэтому надевайте их без усилия и рывков.
Подготовка материала
- Сварочная зона должна быть без жира, грязи, заусенцев и дефектов формы.
- Отрежьте трубу ровно и под прямым углом ножницами нужного типоразмера для полипропилена. Фаску на внешней кромке рекомендуется снять.
- Фольгированную армированную трубу надо предварительно зачистить в зоне сварки специальным приспособлением.
- Нанесите метку глубины сварки, которая зависит от диаметра.
Подключение к сети
Вилку вставляйте в заземлённую розетку; цепь питания должна быть защищена автоматом на 16 А. Перед включением осмотрите шнур и корпус. Ставьте аппарат только на горизонтальную твёрдую поверхность.
Работа
Последовательность действий
- Включите питание и подождите, пока нагреются элемент и установленные насадки.
- Наденьте фитинг на насадку, и без значительной паузы вставьте трубу во вторую насадку пары.
- Продвигайте их внутрь плавно и не крутя, пока не дойдёте до метки. Если довести трубу до упора, её просвет может сузиться или закрыться; зазор от конца трубы до дна насадки должен быть минимум 1 мм.
- Отсчёт нагрева ведите от момента, когда обе детали полностью сели в насадки.
- После окончания времени достаньте детали и вставьте трубу в фитинг, не поворачивая.
- Дайте соединению остыть без движения.
| Диаметр, мм | Глубина, мм | Прогрев, с | Стыковка, с | Остывание, мин |
|---|---|---|---|---|
| 20 | 14 | 6 | 4 | 2 |
| 25 | 16 | 7 | 4 | 2 |
| 32 | 18 | 8 | 6 | 4 |
| 40 | 20 | 12 | 6 | 4 |
| 50 | 23 | 18 | 6 | 4 |
| 63 | 26 | 24 | 8 | 6 |
Значения указаны для окружающей температуры 20 °C. Перегретые детали теряют форму, недогретые не свариваются надёжно. Поправить нагрев можно регулятором. Если работа ответственная, контролируйте температуру насадок контактным термометром и сначала сделайте пробные соединения.
В хорошем соединении труба и фитинг сливаются в монолит. Для защиты от перегрева устраивайте перерывы.
Обслуживание
После использования
- Выньте вилку, подождите остывания, затем очистите аппарат и принадлежности и вытрите насухо.
- Остатки пластика убирайте деревянным шпателем либо тканью из натуральных волокон: растворители и абразивы использовать нельзя.
- Корпус регулярно вытирайте при отключённом шнуре.
- Убирайте аппарат в кейс и храните в сухом и чистом месте вне досягаемости детей.
Устранение неполадок
| Симптом | Причина | Решение |
|---|---|---|
| Нет включения | Сеть без напряжения | Проверьте напряжение |
| Нет включения | Вышел из строя нагреватель, терморегулятор или другой электрический элемент | Передайте аппарат в сервисный центр |
| Нагрев отсутствует или слабый | Нагреватель сгорел, либо неисправен электрический элемент | Передайте аппарат в сервисный центр |
| Перегрев | Вышел из строя терморегулятор | Передайте аппарат в сервисный центр |
Похожие модели
Аппараты для сварки пластиковых труб с близкими характеристиками, в том числе других брендов
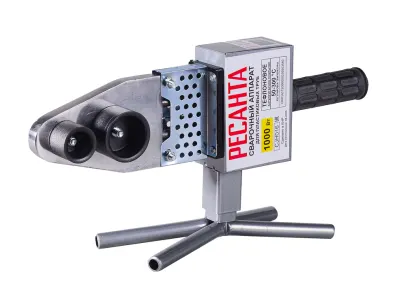
Аппарат для сварки полипропиленовых труб
1000 Вт • 50–300 °C • 1,42 кг
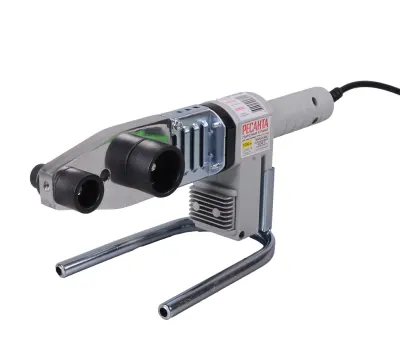
Аппарат для сварки полипропиленовых труб
1000 Вт • до 340 °C • 20–32 мм
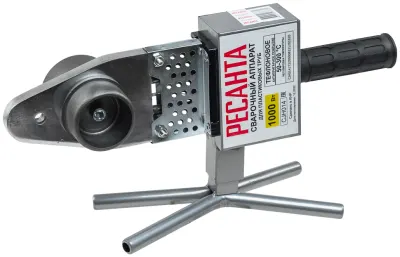
Аппарат для сварки пластиковых труб
1000 Вт • до 300 °C • насадки 20–63 мм
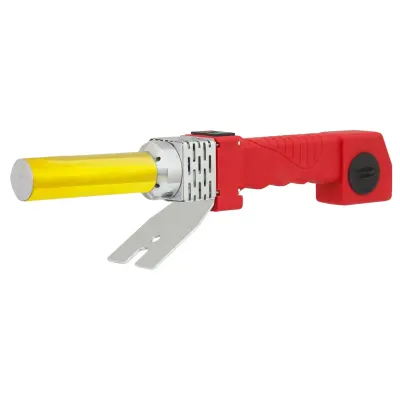
Аппарат для сварки пластиковых труб
1000 Вт • насадки 20, 25, 32 мм
Аппарат для сварки полипропиленовых труб
1200 Вт • до 300 °C • 16–32 мм

Аппарат для сварки полипропиленовых труб
800 Вт • 20–63 мм • 50–300 °C
Аппарат для сварки пластиковых труб
600 Вт • до 300 °C • насадки 20–32 мм
Аппарат для сварки пластиковых труб
2000 Вт • насадки 20–63 мм • глубина 14–26 мм