
Аппарат для сварки полипропиленовых труб Ресанта АСПТ-2000
2000 Вт • до 300 °C • 20–63 мм
Мощный аппарат для муфтовой сварки полипропиленовых труб 20–63 мм в быту и на производстве.
- Тип расположения
- Для сварки полипропиленовых труб
- Тип сварочной насадки
- Электромуфтовая
- Тип сварки
- раструбная (муфтовая)
- Мощность, Вт
- 2000
- Глубина сварки, мм
- 14 — 26
- Терморегулятор
- Да
Комплектации
Описание
Благодаря нагревателю на 2000 Вт рабочая температура достигается быстро, что сокращает подготовку. Её можно регулировать от 0 до 300 °C, а термостат удерживает значение и не допускает перегрева. Тефлоновое покрытие насадок облегчает сварку и улучшает вид шва. Ножку-подставку легко снять, аппарат крепится на верстаке или подвешивается. Для хранения и перевозки есть прочный металлический кейс, масса аппарата — 4,4 кг.
- Мощность 2000 Вт
- Глубина сварки 14–26 мм
- Насадки для труб 20–63 мм
- Прочный металлический кейс
- Масса 4,4 кг
Технические характеристики
| Тип расположения | Для сварки полипропиленовых труб |
|---|---|
| Тип сварочной насадки | Электромуфтовая |
| Тип сварки | раструбная (муфтовая) |
| Мощность, Вт | 2000 |
| Глубина сварки, мм | 14 — 26 |
| Терморегулятор | Да |
| Кейс | Да |
Комплектации и комплект поставки
| Артикул | Исполнение |
|---|---|
| 65/55 | Аппарат для сварки пластиковых труб Ресанта АСПТ-2000 |
Как пользоваться АСПТ-2000
Порядок работы, настройки и обслуживание по инструкции Ресанта.
Управление и настройки
Элементы аппарата
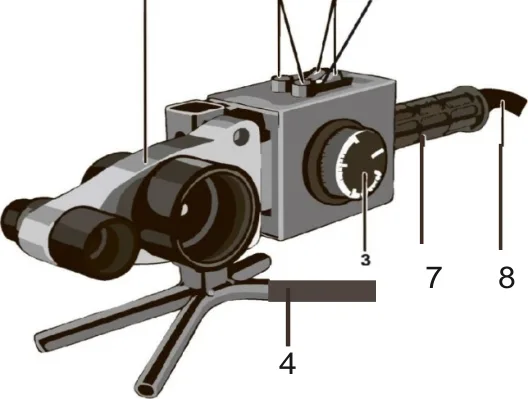 Рис. 1. Аппарат АСПТ-2000 на подставке: 3 — барабан регулятора температуры, 4 — подставка, 7 — ручка, 8 — шнур питания.
В передней части установлен нагреватель под парные насадки. На корпусе размещены выключатель, индикатор сети, индикатор нагрева и регулятор температуры.
Выключатель этой модели имеет два режима нагрева нагревательного элемента: положение I соответствует 1000 Вт, положение II — 2000 Вт. Тонкую подстройку температуры делайте регулятором. Оптимальный нагрев насадок — 260–270 °C, наибольший — 300 °C.
Подготовка к работе
Подготовка стола и насадок
- Поставьте подставку на устойчивый ровный верстак.
- Положите на неё аппарат.
- Возьмите пару насадок нужного диаметра из шести (20, 25, 32, 40, 50, 63 мм), следите за их чистотой.
- С двух сторон нагревателя зафиксируйте насадки через отверстия так, чтобы они не выходили за плоскость нагревателя по наружному диаметру.
Внимание: тефлоновое покрытие насадок нуждается в бережном обращении.
Трубы и фитинги
- Зона сварки обязана быть сухой от жира, чистой, без заусенцев и любых деформаций.
- Торец должен быть ровным и перпендикулярным стенкам. Режьте трубы ножницами для полипропилена соответствующего диаметра и снимайте с наружного края фаску.
- У фольгированной армированной трубы предварительно зачистите участок сварки подходящим приспособлением.
- Разметьте глубину сварки по диаметру.
Электропитание
Мощный нагреватель требует заземлённой розетки и автомата на 16 А. Осматривайте кабель и корпус перед каждым запуском и ставьте аппарат на горизонтальную прочную опору.
Работа
Сварка шаг за шагом
- Включите аппарат, выберите положение выключателя I или II и дождитесь, пока нагреются элемент и насадки.
- Наденьте фитинг на насадку и, стараясь не терять время, вставьте трубу в парную.
- Вводите их плавно, без вращения, до отметки глубины. Если довести до упора, просвет трубы может уменьшиться или полностью заплавиться, поэтому оставьте до дна насадки минимум 1 мм.
- Время нагрева считайте с момента того, как фитинг и труба сели до конца.
- Затем достаньте детали и вставьте трубу в фитинг без поворота.
- Не двигайте готовое соединение, пока оно остывает.
| Диаметр, мм | Глубина, мм | Прогрев, с | Стыковка, с | Остывание, мин |
|---|---|---|---|---|
| 20 | 14 | 6 | 4 | 2 |
| 25 | 16 | 7 | 4 | 2 |
| 32 | 18 | 8 | 6 | 4 |
| 40 | 20 | 12 | 6 | 4 |
| 50 | 23 | 18 | 6 | 4 |
| 63 | 26 | 24 | 8 | 6 |
Время рассчитано на 20 °C вокруг. Пластик, нагретый слишком сильно, деформируется, а при недостатке тепла шов получается слабым. Корректируйте нагрев регулятором. На ответственных работах проверяйте насадки контактным термометром и сначала сварите пробные образцы.
Достоверный признак хорошего шва — единая масса без границы между трубой и фитингом. Делайте перерывы, чтобы избежать перегрева.
Обслуживание
Чистка и хранение
- Закончив работу, выньте вилку, дайте аппарату остыть, очистите его и насадки и насухо вытрите.
- Налипший пластик снимайте деревянной лопаткой либо тканью из натурального волокна; не применяйте растворители и абразивы.
- Протирайте корпус регулярно, только при отсоединённом кабеле.
- Складывайте аппарат в кейс и держите в сухом чистом помещении без доступа детей.
Неисправности
| Признак | Причина | Что предпринять |
|---|---|---|
| Не включается | Нет напряжения | Проверьте сеть |
| Не включается | Вышел из строя нагреватель, переключатель режимов, терморегулятор или другая электрическая деталь | Сдайте аппарат в ремонт в сервисный центр |
| Не нагревается или нагрев слабый | Низкое напряжение сети | Проверьте напряжение |
| Не нагревается или нагрев слабый | Сгорел нагреватель или неисправен переключатель режимов, терморегулятор либо иная электрическая деталь | Сдайте аппарат в ремонт в сервисный центр |
| Перегревается | Отказ терморегулятора | Сдайте аппарат в ремонт в сервисный центр |
Похожие модели
Аппараты для сварки пластиковых труб с близкими характеристиками, в том числе других брендов
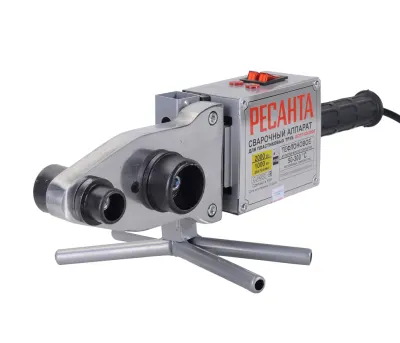
Аппарат для сварки пластиковых труб
2000 Вт • насадки 20–63 мм • глубина 14–26 мм
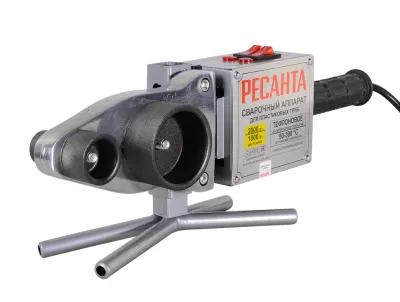
Аппарат для сварки полипропиленовых труб
2000 Вт • 50–300 °C • 1,99 кг
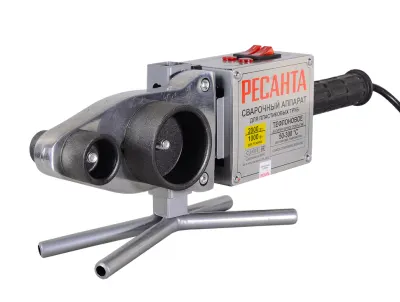
Аппарат для сварки полипропиленовых труб
2000 Вт • до 300 °C • 20–63 мм

Аппарат для сварки полипропиленовых труб
2000 Вт • 20–63 мм • 50–300 °C
Аппарат для сварки полипропиленовых труб
1200 Вт • до 300 °C • 16–32 мм
Аппарат для сварки полипропиленовых труб
1000 Вт • до 300 °C • 20–63 мм
Аппарат для сварки полипропиленовых труб
1000 Вт • 50–300 °C • 1,42 кг
Аппарат для сварки полипропиленовых труб
1000 Вт • до 340 °C • 20–32 мм