
Аргонодуговой сварочный аппарат Ресанта САИ-230 АД
10–230 А • MMA/TIG • 230 В
Инвертор для ручной дуговой и аргонодуговой сварки стали, нержавейки, чугуна и титана с горелкой в комплекте.
- Частота питающей сети, ГЦ
- 50
- Потребляемый ток, А
- 25
- Класс изоляции
- Н
- Класс защиты
- IP 21S
- Напряжение питающей сети, В
- 230±10%
- Коэффициент мощности
- 0,7
Комплектации
Описание
Горячий старт, антизалипание и форсаж дуги упрощают работу начинающим. Охлаждение обеспечивают два вентилятора. Аппарат поставляется с горелкой TIG, кабелями с клеммой заземления и электрододержателем, цанговыми зажимами и вольфрамовыми электродами — приступить к сварке можно сразу.
- Режимы MMA и TIG
- Ток 10–230 А
- Электроды MMA 1,5–5,0 мм, TIG 1,5–3,2 мм
- Два вентилятора охлаждения
- Горелка TIG в комплекте
Технические характеристики
| Частота питающей сети, ГЦ | 50 |
|---|---|
| Потребляемый ток, А | 25 |
| Класс изоляции | Н |
| Класс защиты | IP 21S |
| Напряжение питающей сети, В | 230±10% |
| Коэффициент мощности | 0,7 |
| Потребляемая мощность ММА, кВА | 8,9 |
| Сварочный ток MMA, A | 10-230 |
| Рабочее напряжение ММА, В | 20,4-29,2 |
| Сварочный ток TIG, A | 10-230 |
| Напряжение холостого хода TIG, B | 85 |
| Время продувки газом после сварки, с | 5 |
| Сварочный ток TIG (ПН 100%), А | 165 |
| Диапазон температуры эксплуатации, °С | -20...+50 |
| Время продувки газом до сварки, с | 3 |
| Сварочный ток MMA (ПН 100%), А | 174 |
| Способ возбуждения дуги | Отрывом/Высокочастотный |
| Защита от короткого замыкания по выходу | да |
| Регулировка времени нарастания тока, с | 3 |
| Форсаж дуги | да, регулируемый |
| Регулировка времени спада тока, с | 0 - 5 |
| КПД, % | 85% |
| Диаметр электрода TIG, мм | 1,5–3,2 |
Комплектации и комплект поставки
| Артикул | Исполнение |
|---|---|
| 65/17 | Сварочный аппарат инверторный Ресанта САИ-230 АД (аргонодуговой) |
Как пользоваться САИ-230 АД
Порядок работы, настройки и обслуживание по инструкции Ресанта.
Управление и настройки
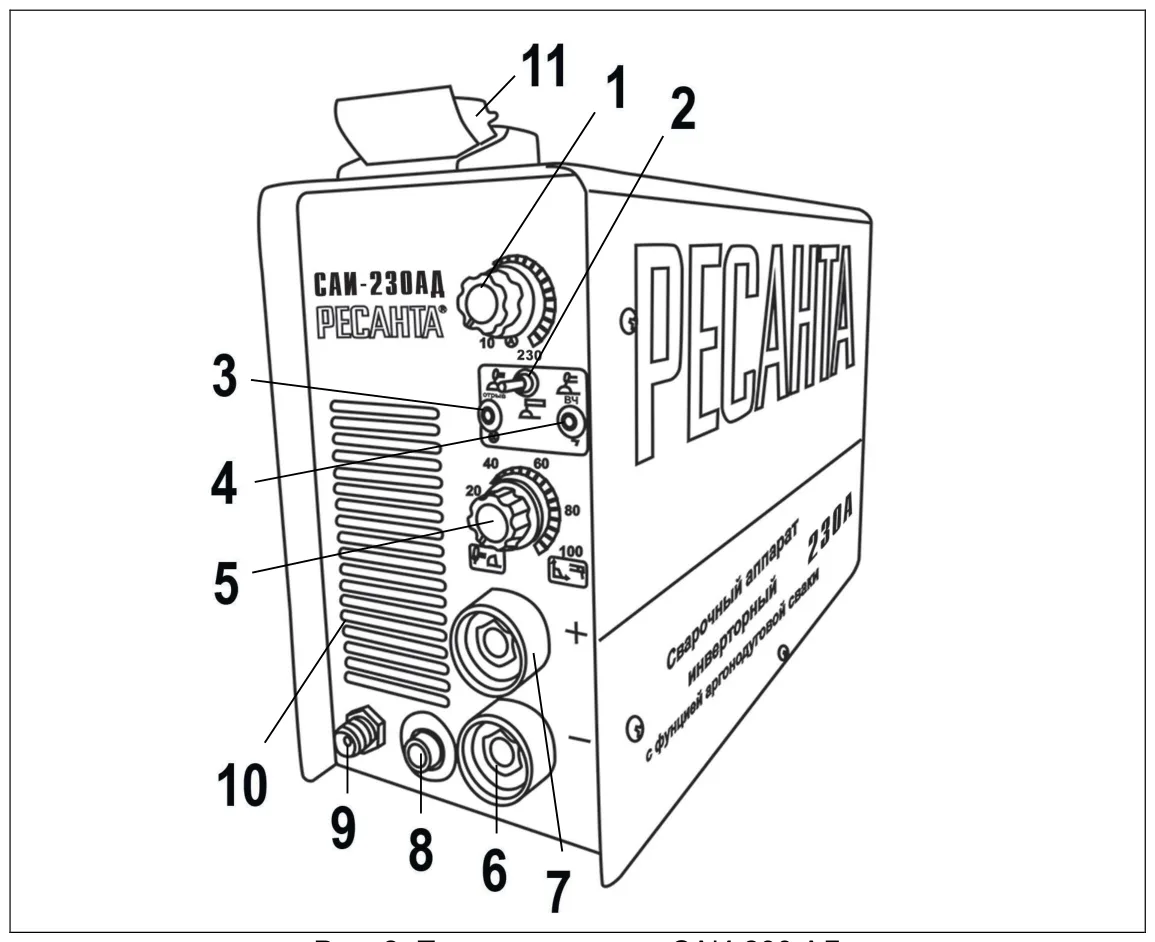 Рис. 1. Лицевая сторона: 11 — ручка, 1 — регулятор тока, 2 — тумблер MMA/TIG, 3 — лампа TIG/ОТРЫВ, 4 — лампа TIG/ВЧ, 5 — ручка ArcForce (MMA) либо спада тока (TIG), 10 — прорези вентиляции, 7 — гнездо «+», 6 — гнездо «-», 9 — выход для газового шланга, 8 — разъём 2-pin.
 Рис. 2. Задняя стенка: 3 — шнур питания, 1 — кнопка включения, 4 — вентилятор с прорезями, 2 — газовый штуцер на входе, диаметр 8 мм.
Что чем регулируется
- Регулятор тока задаёт силу сварочного тока для обоих режимов. Чем выше ток, тем глубже провар. Подбирайте его по диаметру электрода.
- Тумблер переключает аппарат между сваркой в защитном газе (TIG) и ручной дуговой сваркой (MMA).
- Индикаторы показывают способ поджига в режиме TIG: «ВЧ» — высокочастотным разрядом, «ОТРЫВ» — касанием и отрывом электрода.
- ArcForce при сварке MMA повышает ток при укорочении дуги: дуга устойчивее, электрод не залипает. В режиме TIG тот же регулятор задаёт время спада тока (0–5 с).
Аппарат охлаждается принудительно, поэтому не закрывайте вентиляционные отверстия и не накрывайте корпус.
Подготовка к работе
Размещение
Поставьте аппарат на чистое место с хорошим притоком воздуха, лучше на резиновый коврик, чтобы изолировать его от заготовки. Осмотрите изоляцию кабелей, горелку и разъёмы. Фильтры на вентиляцию не ставьте.
Подключение для TIG
 Рис. 3. Аппарат, баллон с редуктором, газовый шланг, горелка и клемма на заготовке.
- Подключите сетевой кабель к розетке с подходящими параметрами и проверьте надёжность контакта.
- Соедините газовый шланг со штуцером аппарата и редуктором. Баллон и редуктор при этом закрыты, соединения должны быть плотными.
- Горелку TIG подключите к разъёму «-», а её газовую линию — к выходу газа на лицевой панели.
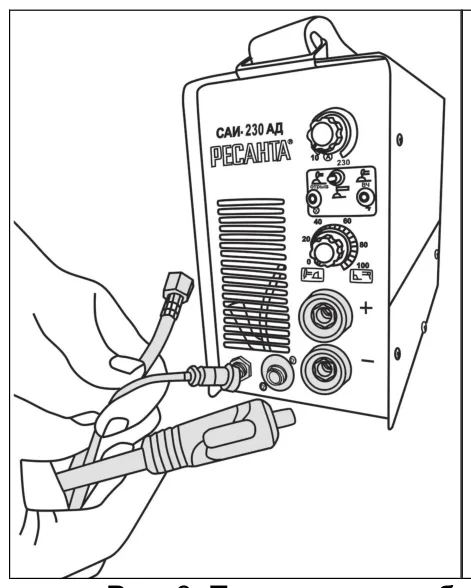 Рис. 4. Горелка и газовый шланг подключаются к лицевой панели.
- Вставьте наконечник кабеля заземления в разъём «+», поверните по часовой стрелке до упора. Клемму закрепите на заготовке.
- Тумблером выберите ОТРЫВ или ВЧ.
 Рис. 5. Установка тумблера в положение TIG.
- Включите вилку в сеть, затем кнопку на задней стенке.
Внимание: перед включением все регуляторы должны стоять в минимуме.
- Задайте ток и время спада тока.
Сборка горелки TIG
Смотрите на маркировку диаметров на цанге.
- Ввинтите наружную деталь цангового зажима в горелку.
 Рис. 6. Наружная деталь зажима перед ввинчиванием в горелку.
- Электрод вставьте в цангу изнутри.
 Рис. 7. Электрод входит в цангу.
- Установите зажим с электродом в горелку.
- Накрутите керамическое сопло нужного диаметра.
- Выставьте вылет электрода и зажмите его защитным колпачком сзади.
Подключение для MMA
 Рис. 8. Оба кабеля вставляются в силовые гнёзда на панели.
- Переведите тумблер в положение MMA.
- Подключите кабели к силовым клеммам с учётом полярности. Обычно держатель идёт на «+», кабель заземления — на «-», но следуйте указаниям на упаковке электродов.
- Кнопка на задней панели — в положении «ВЫКЛ», вилка — в сети, регулятор тока — на минимуме.
- Включите аппарат, вставьте электрод и выставьте ток.
| Диаметр электрода, мм | Ток, А |
|---|---|
| 1,6 | 25–50 |
| 2 | 50–70 |
| 2,5 | 60–90 |
| 3,2 | 90–140 |
| 4 | 130–190 |
| 5 | 160–220 |
Для горизонтального шва ток берите выше, для вертикального и потолочного — ниже.
Работа
Сварка TIG
Рекомендуемые сочетания:
| Толщина металла, мм | Ток, А | Электрод, мм | Сопло, мм | Расход аргона, л/мин |
|---|---|---|---|---|
| 0,5–2,0 | 10–100 | 1,6 | 8 | 6–7 |
| 2,5–3,0 | 100–130 | 2,4 | 9,5 | 7–8 |
| 3,0–4,0 | 130–160 | 2,4 | 9,5 | 7–8 |
| 4,5–5,0 | 160–200 | 3,2 | 11 | 8–9 |
Заточите электрод по форме из руководства. Электрод держите под углом 60–75° к горизонтали, присадочную проволоку под 15–30°. Дуга всегда должна быть окружена газом.
 Рис. 9. Углы электрода и проволоки, направление движения.
Порядок цикла: газ идёт 3 с до поджига, ток нарастает 3 с, после гашения газ ещё 5 с охлаждает электрод.
- Режим ОТРЫВ: слегка коснитесь заготовки электродом и нажмите кнопку горелки. Чтобы закончить шов, отпустите кнопку: ток спадает плавно, если установлено время спада.
- Режим ВЧ: нажмите кнопку и поднесите электрод к детали на 2–3 мм. Дождитесь дуги и сварочной ванны, затем ведите электрод вдоль шва. Если дуга не зажигается, проверьте целостность и остроту электрода и при необходимости заточите его.
Сварка MMA
- Зачистите металл на 10–20 мм от шва от ржавчины, масла, воды, краски.
- Держа маску перед лицом, чиркните электродом о деталь, как спичкой.
- Держите расстояние до детали примерно равным диаметру электрода, около 3–5 мм, угол от вертикали 20–30°.
- В конце шва отведите электрод назад, чтобы заполнить ванну, затем на верхний край ванны и быстро уберите.
- Шлак удалите щёткой или молотком с зубилом. Электрод меняйте и перемещайте детали только изолированными плоскогубцами.
Окончание работы
Верните регулятор тока в минимум, выключите аппарат кнопкой на задней стенке, отсоедините от сети и снимите кабели.
Обслуживание
Все работы выполняйте только на отключённом от сети аппарате.
- Периодически продувайте корпус сухим чистым сжатым воздухом через вентиляционные отверстия, в запылённых условиях два раза в месяц. Давление не должно быть сильным.
- Не допускайте попадания воды и пара внутрь.
- Следите за расходными частями горелки.
- Для долгого хранения поместите аппарат в коробку в сухом месте.
Неисправности
| Проблема | Что проверить |
|---|---|
| Не включается | Подключение к сети, кабель питания, кнопка |
| Нет газа и тока при нажатии кнопки горелки | Сеть, индикатор питания, контакт кнопки горелки |
| Газ идёт, тока нет | Контакт клеммы заземления, кнопка и подключение горелки, повреждения горелки |
| Ток неровный | Газовый шланг и давление на редукторе, перегибы кабеля горелки, режим под металл |
| Залипание электрода | Полярность; увеличьте длину дуги, ток или наклон горелки |
| Пористый шов | Очистите детали, проверьте электрод и горелку, сократите дугу |
Оснастка и принадлежности

Похожие модели
Сварочные аппараты по металлу с близкими характеристиками, в том числе других брендов
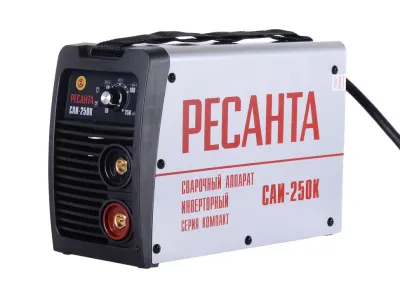
Сварочный инвертор компактный
10–250 А • электрод до 6 мм • 7,8 кВА
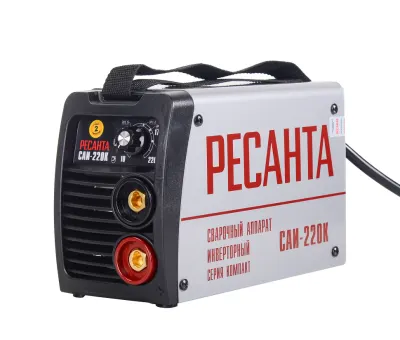
Сварочный инвертор компактный
10–220 А • электрод до 5 мм • 140–240 В
Сварочный инвертор
10–190 А • электрод до 5 мм • 140–240 В
Сварочный полуавтомат
10–110 А • проволока 0,6/0,8 мм • 230 В
Сварочный полуавтомат
MIG/MAG • MMA • 10–160 А • ПВ 70%

Аргонодуговой сварочный аппарат AC/DC
TIG AC/DC • 15–200 А • 230 В

Сварочный полуавтомат
MIG/MAG • MMA • 15–200 А • ПВ 70%
Сварочный полуавтомат
MIG/MAG • MMA • до 220 А • ПВ 70%