
Аргонодуговой сварочный аппарат AC/DC Ресанта САИ-200 АД
TIG AC/DC • 15–200 А • 230 В
Инвертор для аргонодуговой сварки переменным и постоянным током с режимами MMA и точечной сварки.
- Защита от перегрева
- да
- Частота питающей сети, ГЦ
- 50
- Потребляемый ток, А
- 29,5 (TIG) / 36,4 (MMA)
- Режим сварки SPOT
- да
- Напряжение питающей сети, В
- 230±10%
- Сварочный ток MMA, A
- 15 - 180
Описание
Ток TIG и SPOT настраивается в диапазоне 15–200 А, MMA — 15–180 А, продолжительность нагрузки 60 %. Можно подключить педаль для регулировки тока. На цифровом дисплее задаются Hot Start, Antistick, форсаж дуги и баланс полярности, а три ячейки памяти хранят настройки.
- Режимы TIG AC/DC, MMA и SPOT
- Ток TIG 15–200 А
- Подключение педали управления током
- Три ячейки памяти
- Сеть 230 В ±10 %
Технические характеристики
| Защита от перегрева | да |
|---|---|
| Частота питающей сети, ГЦ | 50 |
| Потребляемый ток, А | 29,5 (TIG) / 36,4 (MMA) |
| Режим сварки SPOT | да |
| Напряжение питающей сети, В | 230±10% |
| Сварочный ток MMA, A | 15 - 180 |
| Сварочный ток SPOT, А | 15 - 200 |
| Рабочее напряжение ММА, В | 20,6 - 27,2 |
| Сварочный ток TIG, A | 15 - 200 |
| Напряжение холостого хода, В | 81 |
| ПН (40°C) | 60% |
| Напряжение холостого хода TIG, B | 81 |
| Рабочее напряжение TIG, B | 10,6 - 18 |
| Время продувки газом после сварки, с | 0,1 - 5 |
| Сварочный ток TIG (ПН 100%), А | 155 |
| Время продувки газом до сварки, с | 0,1 - 3 |
| Сварочный ток MMA (ПН 100%), А | 140 |
| Способ возбуждения дуги | Высокочастотный, бесконтактный |
| Режим сварки MMA | да |
| Регулировка времени нарастания тока, с | 0 - 10 |
| Форсаж дуги | да, регулируемый |
| Регулировка времени спада тока, с | 0 - 10 |
| Диаметр электрода MMA, мм | 1,5–4,0 |
| Импульсная сварка | да |
| Функция 2Т/4Т | да |
| Регулировка рабочего цикла импульса, % | 5-95 |
| Частота импульса, Гц | 0 - 200 |
Комплектации и комплект поставки
| Артикул | Исполнение |
|---|---|
| 65/98 | Сварочный аппарат инверторный Ресанта САИ-200АД (АС/DC) |
| 65/94 | Сварочный аппарат инверторный Ресанта САИ-200 АД |
Как пользоваться САИ-200 АД
Порядок работы, настройки и обслуживание по инструкции Ресанта.
Управление и настройки
Разъёмы и выключатель
Спереди расположены пульт, два силовых гнезда, выход газа и гнездо управления горелкой. Сзади — выключатель, вход газа и вентилятор.
 Рис. 1. Аппарат с двух сторон. Слева направо на передней стороне: 1 — пульт, 2 и 3 — силовые гнёзда плюс и минус, 4 — выход газа, 5 — гнездо управления горелкой; на задней: 6 — выключатель питания, 7 — вход газа, 8 — вентилятор.
Панель управления
Режимы AC, DC, SPOT и MMA переключаются кнопкой 8, выбранный режим подсвечен. Параметры настраивает регулятор 37: поворот выбирает параметр, нажатие открывает его значение, повторное нажатие сохраняет значение и возвращает к выбору. Индикатор 14 означает питание от сети, индикатор 15 — сработавшую защиту; тогда на дисплее виден код ошибки.
 Рис. 2. Пульт управления с номерами кнопок: 3 — память, 8 — режим, 30 — импульс, 33 — 2Т/4Т, 36 — тип поджига, 37 — регулятор.
Настраиваются продувка газом до и после сварки, стартовый, сварочный и базовый ток, ток заварки кратера, частота и соотношение импульсов, частота и баланс переменного тока (только AC). Нарастание и спад тока — 0–10 с.
Кнопка 33 переключает 2Т и 4Т. В режиме 2Т сварка идёт, пока вы удерживаете кнопку горелки. В режиме 4Т первое нажатие и отпускание запускает процесс, второе останавливает его; он удобен для длинных швов. Кнопка 36 переключает поджиг HF (бесконтактный) и LIFT (контактный). В MMA кнопка 33 открывает горячий старт и форсаж дуги.
Чтобы сохранить настройки в одну из трёх ячеек памяти или загрузить их, нажмите кнопку 3, выберите регулятором нужный индикатор и номер, затем нажмите регулятор.
Баланс переменного тока: для чистых деталей около 30–35 %, для сильно загрязнённых 50 % и выше.
Подготовка к работе
Место и условия
Работайте в сухом воздухе при влажности до 90 %, не под дождём. Оставьте вокруг аппарата не менее 0,3 м и не закрывайте вентиляцию. Заземлите корпус; сечение кабеля должно быть больше 4 мм².
Подключение для TIG
- Подключите сетевой кабель и включите выключатель 6 — заработает вентилятор, загорится индикатор сети.
- Подсоедините шланг от редуктора баллона к входу газа 7, откройте вентиль баллона и задайте расход редуктором.
- Кабель заземления подключите к разъёму «+», другой конец закрепите на изделии.
- Горелку подключите к разъёму «−», газовый разъём горелки — к штуцеру 4, 9-контактный разъём — к разъёму 5. С педалью управления в гнездо 5 горелку не подключают.
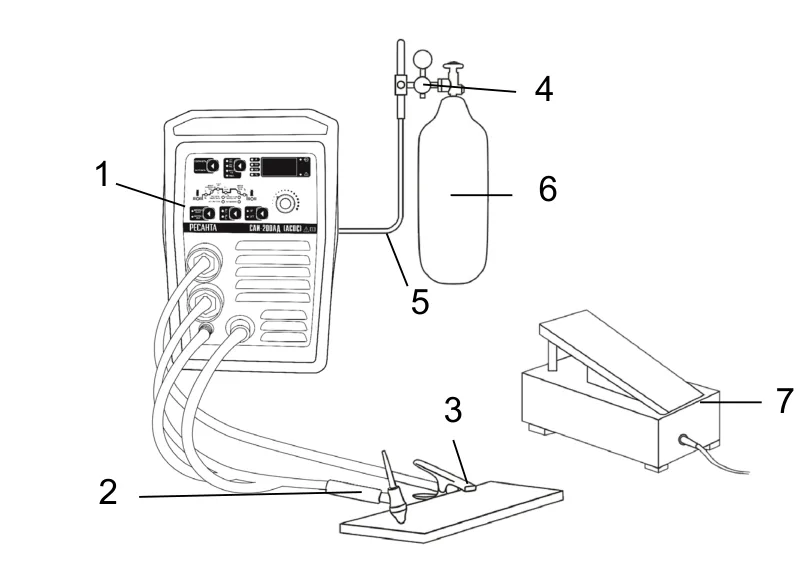 Рис. 3. Общая схема: 1 — источник, 2 — горелка, 3 — зажим массы, 4 — редуктор, 5 — шланг, 6 — баллон, 7 — педаль.
Сборка горелки
Сверяйте маркировку диаметров на цанге.
- Ввинтите наружную часть цанги в горелку.
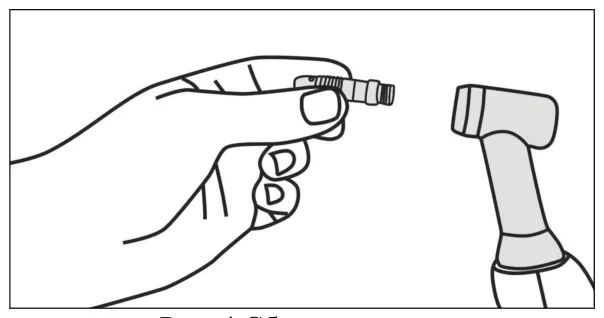 Рис. 4. Цанговый зажим перед установкой в головку горелки.
- Вставьте электрод во внутреннюю часть зажима и установите зажим в горелку.
- Наверните керамическое сопло подходящего размера.
- Задайте вылет электрода и зажмите его задним колпачком.
 Рис. 5. Задний колпачок горелки, которым зажимается электрод.
Работа
Сварка TIG на переменном и постоянном токе
- Включите аппарат, кнопкой 8 выберите режим AC или DC и задайте параметры.
- Откройте подачу аргона, ориентируясь на ток:
| Сварочный ток, А | Расход аргона, л/мин |
|---|---|
| 50 | 6–7 |
| 100 | 7–8 |
| 150 | 8–9 |
| 200 | 9–10 |
- Нажмите кнопку горелки: при включённом HF слышен треск разряда, из сопла идёт газ. При первом запуске подержите кнопку несколько секунд, пока из горелки не уйдёт воздух.
- Поднесите электрод к детали на 2–4 мм и нажмите кнопку — с HF дуга зажжётся. С LIFT коснитесь деталью электродом и плавно отведите его.
- После закрепления дуги начинайте шов. Сразу после окончания горелку не убирайте: газ ещё защищает шов.
Режим SPOT настраивается так же, как DC, и работает только в 2Т с HF-поджигом. При паузе 0 с каждое нажатие даёт одну точку, при паузе 1–10 с сварка идёт циклами.
Шов обычно ведут справа налево. Без присадки электрод держат перпендикулярно изделию, с присадкой — под углом, пруток подают перед горелкой. Горелка под 90° к шву.
 Рис. 6. Положение горелки и прутка относительно шва.
Подавайте присадку равными порциями и не обрывайте дугу отводом горелки: газовая защита ухудшится. Электрод изнашивается, поэтому затачивайте его и проверяйте вылет.
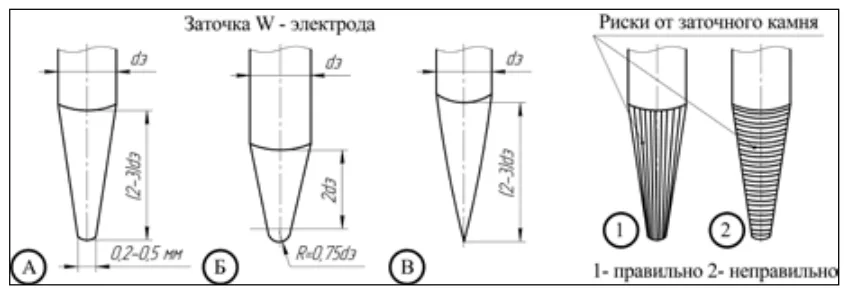 Рис. 7. Заточка: А — постоянный ток выше 50 А, Б — алюминий, В — постоянный ток ниже 50 А без притупления; справа — риски от камня: 1 — верно, 2 — неверно.
Ручная дуговая сварка MMA
- Выберите MMA.
- Подсоедините электрододержатель к «−», кабель заземления к «+» (прямая полярность) либо наоборот, если этого требуют электроды.
- Вставьте электрод и задайте ток регулятором, затем форсаж дуги и горячий старт. Газ и горелку не подключайте.
| Диаметр электрода, мм | Ток, А |
|---|---|
| 1,6 | 25–50 |
| 2 | 50–70 |
| 2,5 | 60–90 |
| 3,2 | 90–140 |
| 4 | 130–190 |
На горизонтали ток выше, на вертикали и потолке ниже. Зачистите металл на 10–20 мм от шва; зажигайте дугу чирканьем, как спичку, держите электрод в 3–5 мм от детали под углом 20–30° к вертикали. В конце шва отведите электрод назад, на верхний край ванны и быстро уберите. Шлак удаляйте щёткой или молотком.
Перед сменой электрода уменьшите ток до минимума и выключите аппарат. По окончании работы отключите его от сети и отсоедините кабели.
Внимание: при перегреве индикатор защиты загорается и сварка прекращается; не отключайте аппарат от сети, пока вентилятор не остудит его и индикатор не погаснет.
Обслуживание
- Всё обслуживание выполняйте при отключённом питании.
- Периодически продувайте аппарат сухим сжатым воздухом через вентиляционные отверстия, при сильном загрязнении — два раза в месяц, не создавая сильного давления.
-
- Следите за состоянием наконечника, сопла и электрода горелки.
- Долго неиспользуемый аппарат храните в коробке в сухом месте.
Неисправности
| Проблема | Что делать |
|---|---|
| Аппарат не реагирует на включение | Проверьте напряжение сети и кабель; при необходимости обратитесь в сервис |
| Осциллятор работает, дуга не зажигается | Проверьте кабель заземления и горелку |
| Индикатор защиты и F01 | Дождитесь остывания, не выключая аппарат |
| Индикатор защиты и F02 | Напряжение в сети слишком высокое или низкое: дождитесь нормы или используйте стабилизатор |
| Электрод сильно оплавляется | Горелка на «−», заземление на «+» |
| Плохой шов | Очистите деталь и электрод, замените баллон |
| Электрод прилипает | Увеличьте ток, проверьте контакт заземления и напряжение; электрод можно держать под углом 45° |
Похожие модели
Сварочные аппараты по металлу с близкими характеристиками, в том числе других брендов

Сварочный полуавтомат
MIG/MAG • MMA • 15–200 А • ПВ 70%
Сварочный полуавтомат
MIG/MAG • MMA • до 220 А • ПВ 70%

Сварочный полуавтомат
SYN MIG • MIG/MAG • MMA • TIG • 15–220 А

Сварочный полуавтомат
MIG/MAG • MMA • до 200 А • ПВ 70%

Сварочный полуавтомат
MIG/MAG • MMA • TIG • 15–160 А • ПВ 60%

Сварочный полуавтомат
MIG/MAG • MMA • до 200 А • ПВ 70%

Сварочный полуавтомат
380 В • MIG/MAG • MMA • TIG • до 350 А

Сварочный инвертор
10–250 А • электрод до 5 мм • 8,2 кВА