
Аргонодуговой сварочный аппарат AC/DC Ресанта САИ-250 АД
TIG AC/DC • 15–250 А • 220 В
Инвертор для аргонодуговой сварки постоянным и переменным током с высокочастотным поджигом и режимом MMA.
- Частота питающей сети, ГЦ
- 50
- Потребляемый ток, А
- 43,6 (ММА)/33,2 (TIG-DC)/35,2 (TIG-AC)
- Класс изоляции
- Н
- Класс защиты
- IP 21
- Напряжение питающей сети, В
- 220В ±15%
- Коэффициент мощности
- 0,72
Комплектации
Описание
Двойное инверторное преобразование формирует прямоугольную полуволну: дуга стабильнее, тепло передаётся лучше, очистка зоны шва сильнее. Дуга зажигается бесконтактно высокочастотным импульсом. Предусмотрены циклы 2Т/4Т, Hot Start, предварительная продувка газом, плавный спад тока и продувка после сварки. Ток — 15–250 А, сеть — 220 В ±15 %.
- TIG AC/DC и MMA
- Ток 15–250 А
- Высокочастотный бесконтактный поджиг
- PreFlow, Down Slope, Post Gas
- Режимы 2Т/4Т
Технические характеристики
| Частота питающей сети, ГЦ | 50 |
|---|---|
| Потребляемый ток, А | 43,6 (ММА)/33,2 (TIG-DC)/35,2 (TIG-AC) |
| Класс изоляции | Н |
| Класс защиты | IP 21 |
| Напряжение питающей сети, В | 220В ±15% |
| Коэффициент мощности | 0,72 |
| Потребляемая мощность ММА, кВА | 10 |
| Сварочный ток MMA, A | 15-250 |
| Рабочее напряжение ММА, В | 20,8-30 |
| Сварочный ток TIG, A | 15-250 |
| Напряжение холостого хода TIG, B | 70 |
| Рабочее напряжение TIG, B | 10,4-20,0 |
| Время продувки газом после сварки, с | 0 - 10 (регулируемый) |
| Сварочный ток TIG (ПН 100%), А | 180 |
| Время продувки газом до сварки, с | 0 - 2 (регулируемый) |
| Сварочный ток MMA (ПН 100%), А | 180 |
| Способ возбуждения дуги | Высокочастотный |
| Регулировка баланса полярности | да |
| Защита от пониженного/повышенного напряжения | да |
| Регулировка времени спада тока, с | 0 - 6 |
| Заварка кратера, с | 0 - 6 |
| КПД, % | 85% |
| Режим TIG | АС/DC |
| Потребл мощность TIG, кВт | 10 |
| Диаметр электрода MMA, мм | 1,5-5,0 |
| Диаметр электрода TIG, мм | 1,0-3,2 |
| Функция 2Т/4Т | да |
Комплектации и комплект поставки
| Артикул | Исполнение |
|---|---|
| 65/59 | Сварочный аппарат инверторный Ресанта САИ-250 АД (AC/DC) |
Как пользоваться САИ-250 АД
Порядок работы, настройки и обслуживание по инструкции Ресанта.
Управление и настройки
Передняя панель
На лицевой стороне собраны регуляторы, переключатели, индикаторы и разъёмы.
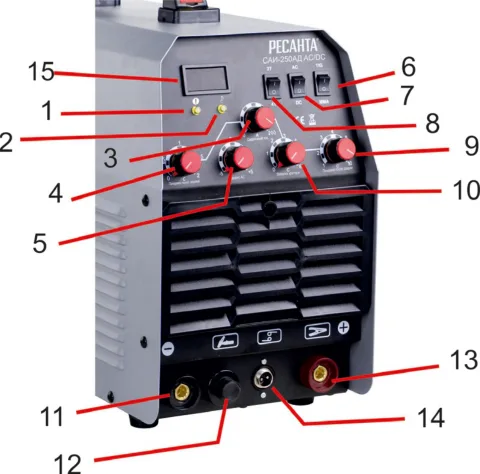 Рис. 1. Передняя панель: 1 — лампа ошибки, 2 — лампа перегрева, 3 — ручка тока, 4 — ручка продувки до сварки, 5 — ручка баланса AC, 6 — выбор TIG или MMA, 7 — выбор AC или DC, 8 — выбор цикла 2T или 4T, 9 — ручка продувки после сварки, 10 — ручка заварки кратера, 11 — гнездо «−», 12 — гнездо силового кабеля горелки, 13 — гнездо «+», 14 — гнездо управления горелкой, 15 — дисплей.
- Регулятор сварочного тока (3) задаёт ток, дисплей (15) показывает заданное значение.
- Переключатель TIG/MMA (6): «MMA» для ручной дуговой сварки штучным электродом, «TIG» для аргонодуговой сварки.
- Переключатель AC/DC (7): «AC» для алюминиевых сплавов и металлов с трудноудаляемой оксидной плёнкой или загрязнённой поверхностью; «DC» для различных сталей, титана и других.
- Переключатель 2T/4T (8). В режиме 2T дуга горит, пока нажата кнопка на горелке. В режиме 4T, удобном для длинных швов, первое нажатие и отпускание запускает сварку, а второе завершает её.
- Продувка до сварки (4) задаёт время подачи газа перед дугой, чтобы электрод и деталь не окислялись. Продувка после сварки (9) делает то же после её окончания.
- Заварка кратера (10) определяет время плавного снижения тока в конце шва.
- Баланс переменного тока (5) действует лишь при сварке TIG на переменном токе. Он задаёт долю положительной полуволны относительно отрицательной: отрицательная очищает поверхность от оксидной плёнки, положительная проплавляет металл. Для слабо загрязнённых деталей выставляйте около 30–35%, для сильно загрязнённых или с толстой плёнкой 50% и более, наблюдая за состоянием электрода и горелки.
Индикаторы
Лампа ошибки (1) загорается при нештатной ситуации. Отключите питание и включите аппарат снова. Если индикатор не гаснет, нужна консультация сервисного центра.
Лампа перегрева (2) означает, что сработала термозащита: напряжение на выходе отключено, а вентилятор продолжает работать. Прервите сварку, но аппарат не выключайте, он восстановится через некоторое время.
Задняя панель
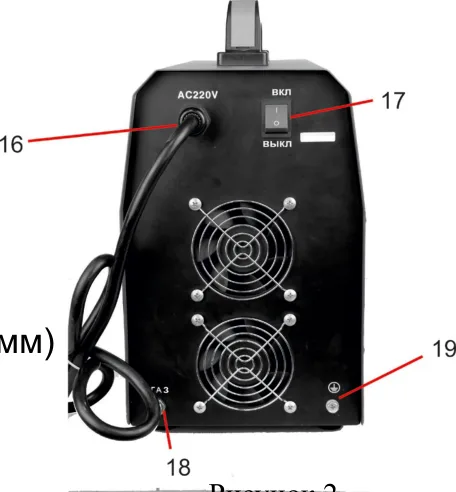 Рис. 2. Задняя панель: 16 — сетевой кабель, 17 — сетевой выключатель, 18 — штуцер для газа, 19 — клемма заземления.
Подготовка к работе
Условия и размещение
Работайте в сухом помещении при влажности не выше 90%. Не допускайте попадания влаги и токопроводящей пыли внутрь. Оставляйте вокруг аппарата не менее 0,3 м свободного места и следите, чтобы вентиляторы не были закрыты. Заземлите корпус и используйте кабель сечением более 6 мм².
Подключение
- Вставьте вилку сетевого кабеля в розетку, предварительно измерив напряжение.
- Включите сетевой выключатель: заработают вентилятор и индикация.
- Подсоедините шланг от редуктора с аргоном к газовому штуцеру на задней панели и выставьте нужное давление на редукторе.
- Подключите кабель заземления к клемме «+» и закрепите его другой конец на изделии.
- Подключите горелку.
Работа
Сварка переменным током (AC TIG)
- Включите питание, переведите переключатель AC/DC в положение AC и задайте ток, продувку, баланс и заварку кратера.
- Откройте подачу аргона и выставьте расход по току:
| Сила тока, А | Расход аргона, л/мин |
|---|---|
| 50 | 6–7 |
| 100 | 7–8 |
| 150 | 8–9 |
| 200 | 9–10 |
| 250 | 10–11 |
- Нажмите кнопку горелки: вы услышите треск высокочастотного разряда, а из сопла пойдёт газ. При первом включении подержите кнопку несколько секунд, чтобы вытеснить воздух из горелки.
- Поднесите вольфрамовый электрод на 2–4 мм к изделию и нажмите кнопку. Когда дуга загорится и установится, ведите шов.
- После окончания сварки ещё несколько секунд идёт газ: не убирайте горелку, пока продувка не закончится.
Сварка постоянным током (DC TIG)
Порядок тот же, но переключатель ставят в положение DC, а баланс не регулируют.
Ручная дуговая сварка (MMA)
- Поставьте переключатель в положение MMA.
- Присоедините электрододержатель к клемме «−», а кабель заземления к клемме «+» (прямая полярность) либо в обратном порядке, если так нужно для задачи или марки электрода. Прямая полярность подходит для резки и больших толщин, обратная для тонких деталей и тонкостенных конструкций, поскольку нагрев детали снижается и прожог менее вероятен.
- Выставьте ток по диаметру и типу электрода.
Электроды с рутиловым покрытием легко поджигаются и горят устойчиво, с основным покрытием дают хорошие механические свойства шва. Средний ток, А:
| Диаметр, мм | 1,6 | 2,0 | 2,5 | 3,0 | 4,0 | 5,0 |
|---|---|---|---|---|---|---|
| Рутиловое покрытие | 30–55 | 40–70 | 50–100 | 80–130 | 140–200 | 190–250 |
| Основное покрытие | 50–75 | 60–100 | 70–120 | 110–150 | 150–220 | 220–260 |
Если электрод прилипает, увеличьте ток, проверьте зажим заземления и напряжение сети, или зажигайте дугу, наклонив электрод к поверхности на 45°.
Перегрев при работе
При длительной сварке на большом токе может загореться индикатор перегрева. Не отключайте аппарат от сети: пусть вентилятор остужает его, и когда индикатор погаснет, продолжайте. Обычно это занимает не более 5 минут.
Обслуживание
Все работы выполняйте при отключённом питании. Периодически продувайте аппарат сухим чистым сжатым воздухом через вентиляционные отверстия, в сильно загрязнённой среде делайте это два раза в месяц и не применяйте большое давление. Не допускайте попадания воды и пара внутрь. При длительном простое уберите аппарат в коробку, место хранения должно быть сухим.
Неисправности
| Проблема | Что сделать |
|---|---|
| Аппарат не реагирует на включение | Проверьте напряжение сети и сетевой кабель |
| Искра есть, дуга не зажигается | Проверьте кабель заземления и горелку |
| Дуга не появляется при исправной индикации | Проверьте подключение кабелей и контакт зажима с деталью, убедитесь, что ток не стоит на минимуме |
| Шов плохого качества | Очистите деталь и электрод, замените баллон с газом |
| Электрод сильно оплавляется | Горелка должна быть на отрицательной клемме, заземление на положительной |
| Греются клеммы | Плотнее вставьте и зажмите разъёмы кабелей |
| Бьёт током корпус | Выключите аппарат и проверьте подключение заземления в розетке и вилке |
Похожие модели
Сварочные аппараты по металлу с близкими характеристиками, в том числе других брендов

Сварочный инвертор
10–250 А • электрод до 5 мм • 8,2 кВА

Сварочный инвертор
10–220 А • электрод до 5 мм • 6,9 кВА

Сварочный инвертор
10–190 А • электрод до 5 мм • 5,7 кВА
Сварочный инвертор
до 160 А • электрод до 4 мм • ПН 70 %
Сварочный инвертор MMA/TIG LIFT
20–160 А • MMA/TIG LIFT • электрод до 4 мм

Сварочный инвертор MMA/TIG LIFT
20–190 А • MMA/TIG LIFT • 140–260 В
Сварочный инвертор
10–205 А • электрод до 5 мм • IP22

Сварочный инвертор MMA/TIG LIFT
20–220 А • MMA/TIG LIFT • 6,9 кВА