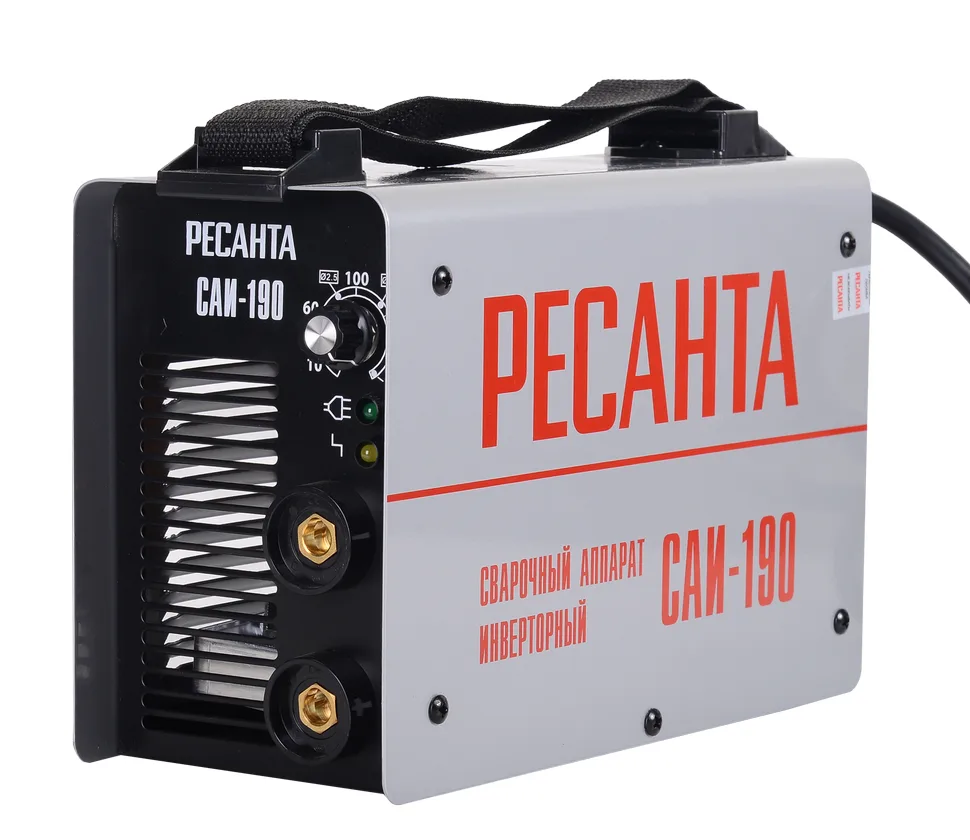
Сварочный инвертор Ресанта САИ 190
10–190 А • электрод до 5 мм • 3,77 кг
Сварочный инвертор MMA для работы электродами до 5 мм по толстостенному металлу.
- Максимальный диаметр электрода MMA, мм
- 5
- Потребляемый ток, А
- 32
- Класс изоляции
- Н
- Класс защиты
- IP 21
- Коэффициент мощности
- 0,7
- Потребляемая мощность ММА, кВА
- 7,2
Комплектации
Описание
При старте дугу облегчает функция горячего старта, а антиприлипание не позволяет электроду застрять в ванне. Микроконтроллер подбирает электрические параметры на каждом этапе. Охлаждение с особым размещением платы обеспечивает ПН 70% при 40 °C. Металлический корпус защищён по IP21, вес 3,77 кг, для переноски есть ремень. Рабочая температура от −20 до +40 °C.
- Ток 10–190 А
- Электроды до 5 мм
- Микроконтроллерное управление
- ПН 70% при 40 °C
- Ремень для переноски
Технические характеристики
| Максимальный диаметр электрода MMA, мм | 5 |
|---|---|
| Потребляемый ток, А | 32 |
| Класс изоляции | Н |
| Класс защиты | IP 21 |
| Коэффициент мощности | 0,7 |
| Потребляемая мощность ММА, кВА | 7,2 |
| Рабочее напряжение ММА, В | 10,4 – 27,6 |
| Напряжение холостого хода, В | 85 |
| ПН (40°C) | 70% |
| Диапазон температуры эксплуатации, °С | -20...+40 |
| Антизалипание (Antistick) | Да |
| Горячий старт (Hot Start) | Да |
| КПД, % | 80% |
Комплектации и комплект поставки
| Артикул | Исполнение |
|---|---|
| 65/2 | Сварочный аппарат инверторный Ресанта САИ 190 |
Как пользоваться САИ 190
Порядок работы, настройки и обслуживание по инструкции Ресанта.
Управление и настройки
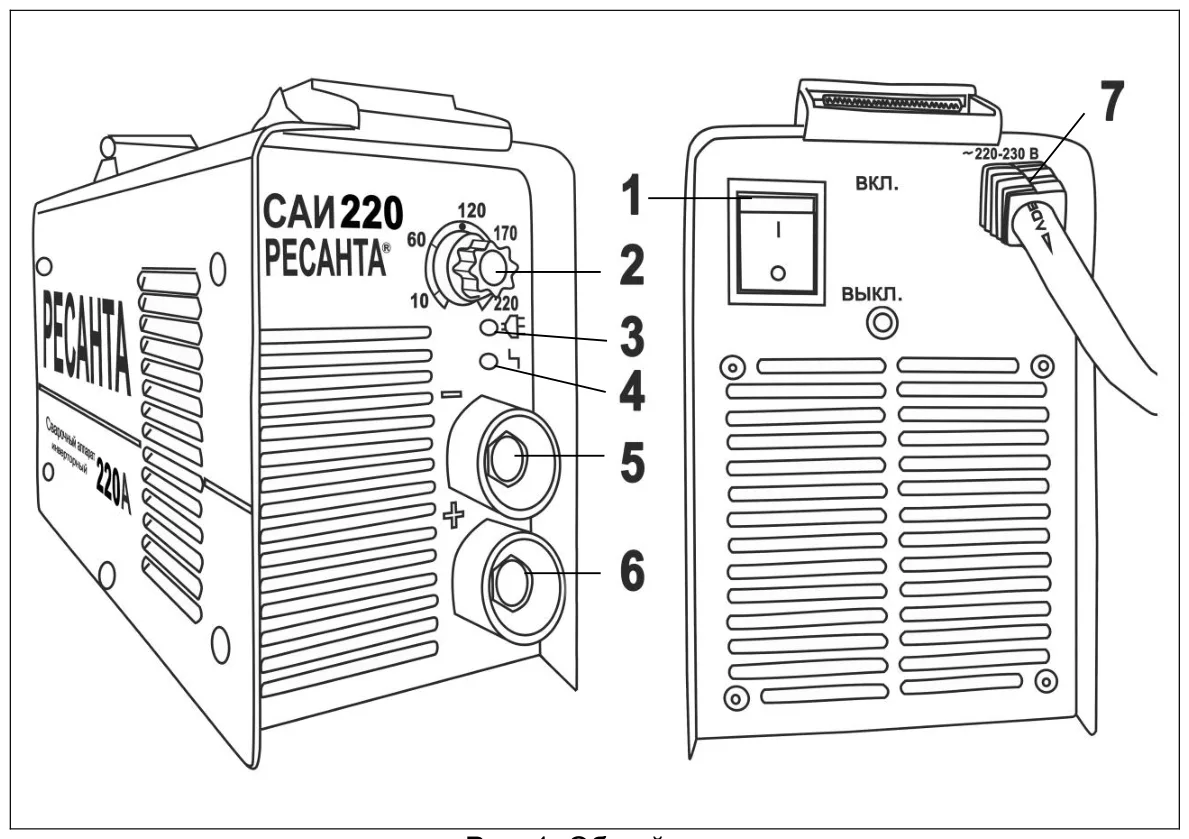 Рис. 1. Передняя и задняя панели (на рисунке САИ 220, у САИ 190 они устроены так же): 1 — клавиша «Сеть», 2 — ручка установки тока, 3 и 4 — индикаторы «Сеть» и «Перегрев», 5 — клемма «−», 6 — клемма «+», 7 — шнур питания.
Выключатель «Сеть»
Включает и выключает аппарат. Переводите его во «ВКЛ» только после подключения кабелей и при регуляторе тока на минимуме, а выключайте — после того как убавили ток до минимума.
Регулятор сварочного тока
Ручкой на передней панели задают ток в диапазоне 10–190 А. Чем больше ток, тем глубже провар; подбирайте его по диаметру электрода — для этой модели не толще 5 мм.
Индикаторы «Сеть» и «Перегрев»
«Сеть» светится, когда аппарат включён. «Перегрев» загорается при срабатывании встроенной тепловой защиты.
Внимание: если загорелся «Перегрев», проверьте, не замкнуты ли рабочие кабели, и прервите сварку минимум на 5 минут, оставив аппарат включённым — вентилятор его остудит.
ANTI STICK и HOT START
Обе функции работают автоматически. HOT START кратко поднимает ток в момент поджига, чтобы дуга загоралась легче. ANTI STICK, наоборот, сбрасывает ток, если электрод прилип к детали; как только вы его оторвёте, аппарат вернётся к заданным параметрам.
Подготовка к работе
Размещение аппарата
- После распаковки осмотрите корпус: нет ли следов повреждений при перевозке.
- Поставьте аппарат ровно и устойчиво, на чистом, хорошо проветриваемом месте.
- Не закрывайте вентиляционные отверстия, не накрывайте корпус и не ставьте дополнительных фильтров — иначе он сильно перегреется.
- Для электробезопасности подложите под аппарат резиновый коврик, чтобы он не касался детали и места сварки.
Если аппарат был на морозе, перед включением дайте ему постоять в тепле не меньше двух часов, чтобы не выпал конденсат.
Подключение кабелей
- Проверьте изоляцию всех кабелей, электрододержатель и разъёмы.
- Подсоедините к силовым клеммам держатель электрода и массу (кабель с клеммой заземления) с той полярностью, которая нужна для выбранных электродов.
- Убедитесь, что выключатель «Сеть» стоит в «ВЫКЛ», и подключите аппарат к сети 140–260 В. Проверьте, плотно ли вилка сидит в розетке.
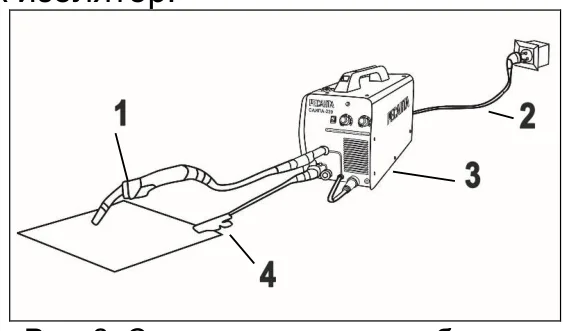 Рис. 2. Как соединяется оборудование: 1 — держатель электрода на кабеле, 2 — шнур питания, 3 — аппарат, 4 — клемма массы.
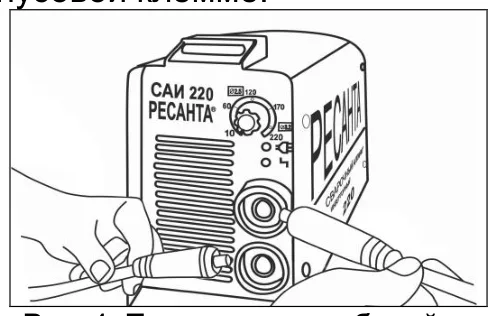 Рис. 3. Сварочные кабели вставляют в силовые клеммы на передней панели.
Полярность
| Подключение | Электрод | Деталь | Когда применять |
|---|---|---|---|
| Обратная (самая частая) | «+» | «−» | тонкий металл и тонкостенные конструкции: деталь греется меньше, риск прожога ниже |
| Прямая | «−» | «+» | толстый металл и резка, когда нужно много тепла |
Ориентируйтесь на указания производителя электродов: там приведены и полярность, и оптимальный ток.
Работа
Настройка тока
- Поставьте регулятор тока на минимум и включите аппарат.
- Вставьте электрод в держатель.
- Выставьте ток по таблице (низколегированная конструкционная сталь, нижнее положение шва).
| Толщина, мм | Стыковое: ток, А / электрод, мм | Тавровое: ток, А / электрод, мм | Нахлёсточное: ток, А / электрод, мм |
|---|---|---|---|
| 1 | 25–35 / 2 | 30–50 / 2 | 30–50 / 2,5 |
| 1,5 | 35–50 / 2 | 40–70 / 2–2,5 | 35–75 / 2,5 |
| 2 | 45–70 / 2,5 | 50–80 / 2,5–3 | 55–85 / 2,5–3 |
| 4 | 120–160 / 3–4 | 120–160 / 3–4 | 120–180 / 3–4 |
| 5 | 130–180 / 3–4 | 130–180 / 4 | 130–180 / 4 |
Для вертикальных швов уменьшайте ток на 15 %, для потолочных — на 25 %. На угловых соединениях ток можно брать выше: сквозное проплавление там маловероятно.
Сварка
- Очистите металл на 10–20 мм по обе стороны от будущего шва от ржавчины, масла, воды и краски.
- Закройте лицо маской и зажгите дугу, чиркнув электродом по детали, как спичкой.
- Держите зазор между электродом и металлом примерно равным диаметру электрода — около 3–5 мм — и не меняйте его по ходу шва. Наклоните электрод на 20–30° от вертикали.
- В конце шва слегка отведите электрод назад, чтобы ванна заполнилась, переведите его к верхнему краю ванны и быстро уведите от кратера.
- Собейте шлак и окалину металлической щёткой или молотком с зубилом.
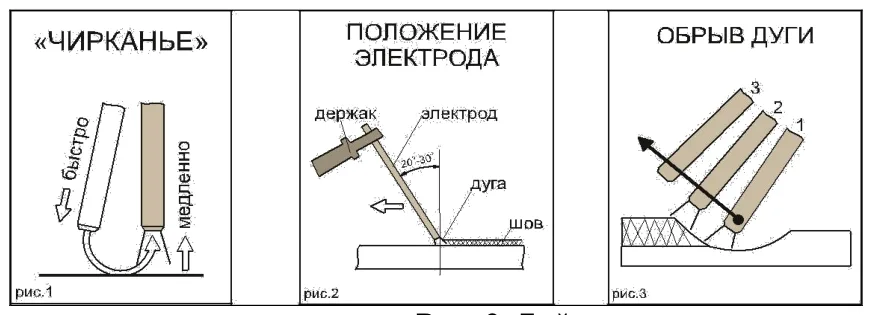 Рис. 4. Слева — поджиг дуги чирканьем, в центре — наклон электрода на 20–30° от вертикали, справа — обрыв дуги в конце шва в три движения (1, 2, 3).
Сварка углом вперёд даёт более широкий шов с меньшим проваром — так удобнее варить тонкий металл без прожогов. Углом назад провар глубже, а металл шва плотнее.
Электроды меняйте и детали двигайте изолированными плоскогубцами. Перед заменой электрода убавьте ток до минимума и выключите аппарат.
Завершение работы
- Убавьте ток регулятором до минимума.
- Выключите аппарат выключателем «Сеть».
- Выньте вилку из розетки.
- Отсоедините оба сварочных кабеля.
Неисправности
| Проблема | Что сделать |
|---|---|
| Аппарат не включается | убедитесь, что он подключён к сети, целостность силового кабеля и исправность выключателя |
| Горит «Перегрев» | дайте аппарату остыть, проверьте, работает ли вентилятор |
| Ток нестабилен | сверьте настройки с материалом и его толщиной |
| Сильное разбрызгивание | проверьте полярность, сократите расстояние от электрода до металла |
| Мелкий провар, посторонние включения в шве | очистите кромки, возьмите электрод меньшего диаметра |
| Электрод прилипает | проверьте полярность; увеличьте длину дуги, ток или наклон электрода |
| Поры в шве | очистите поверхности и проверьте, не загрязнён ли электрод; укоротите дугу, прибавьте ток |
| Подгорает панельная розетка | кабели подсоединены неплотно — затяните соединения |
Обслуживание
- Любое обслуживание и проверку выполняйте только при отключённом от сети аппарате.
- Берегите внутренние части от воды и пара.
- Следите за состоянием электрододержателя, клеммы заземления и кабелей; повреждённый сетевой шнур замените.
- Не работайте рядом с включённым аппаратом дрелью, «болгаркой» или пилой: металлическая пыль попадёт внутрь и выведет его из строя.
- Для долгого хранения уберите аппарат в коробку и держите в сухом помещении без пыли.
- Ремонт доверяйте авторизованному сервисному центру.
Похожие модели
Сварочные аппараты по металлу с близкими характеристиками, в том числе других брендов
Сварочный инвертор
10–160 А • электрод до 4 мм • 3,42 кг
Сварочный инвертор
10–140 А • электрод до 3 мм • 3,4 кг
Сварочный инвертор
10–205 А • электрод до 5 мм • 140–260 В
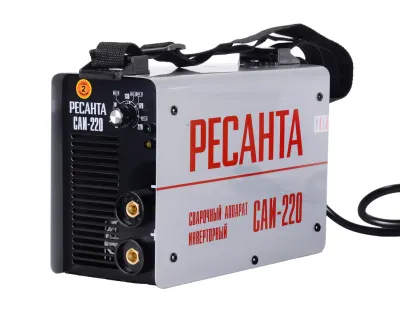
Сварочный инвертор
10–220 А • электрод до 5 мм • IP21
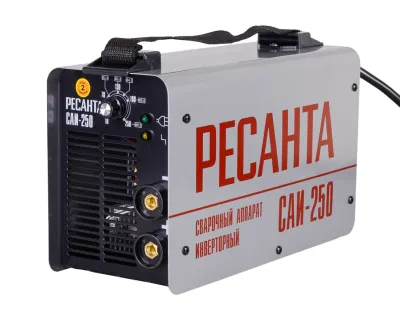
Сварочный инвертор
10–250 А • электрод до 6 мм • 9,5 кВА
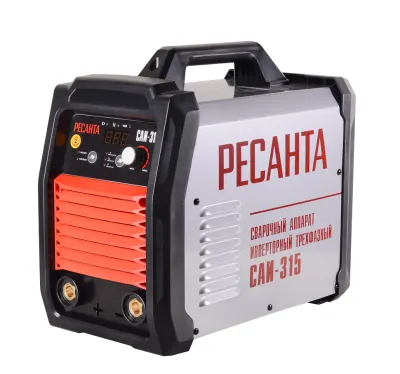
Сварочный инвертор трёхфазный
20–315 А • 380 В • электрод до 6 мм
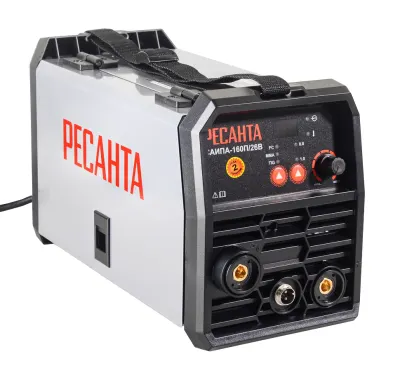
Сварочный полуавтомат
до 160 А • проволока 0,8/1,0 мм • 140–270 В
Сварочный полуавтомат
20–160 А • проволока 0,8–1 мм • MIG/FCAW/MMA